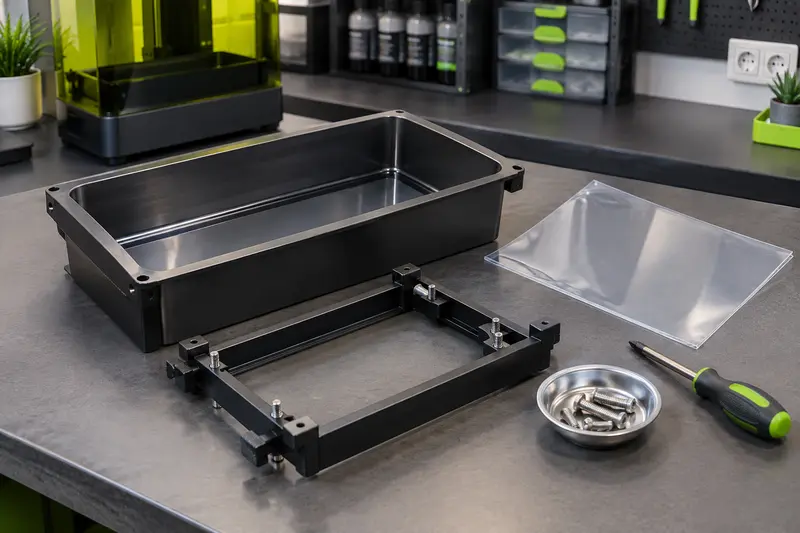
Une pièce qui se détache du plateau ne signale pas forcément un mauvais réglage d’exposition. Suivez une vérification méthodique du plateau, de la cuve, de la résine et du modèle avant de changer un paramètre, afin d’identifier la cause sans en masquer une autre.
Si une impression résine se décolle du plateau, ne commencez pas par augmenter l’exposition. Vérifiez d’abord si la pièce a réellement perdu son adhérence, si elle s’est rompue au niveau des supports ou si elle est restée collée au film du bac. Ces situations n’ont pas les mêmes causes et ne se corrigent pas de la même façon.
Pour comprendre le décollement des impressions du plateau en impression 3D résine, avancez dans un ordre simple : observez le résultat, contrôlez la préparation et l’état du plateau, examinez la résine et la cuve, puis vérifiez l’orientation et les premières couches. Ne modifiez qu’un paramètre à la fois, et seulement après ces contrôles.
1. Identifier précisément le type de défaut
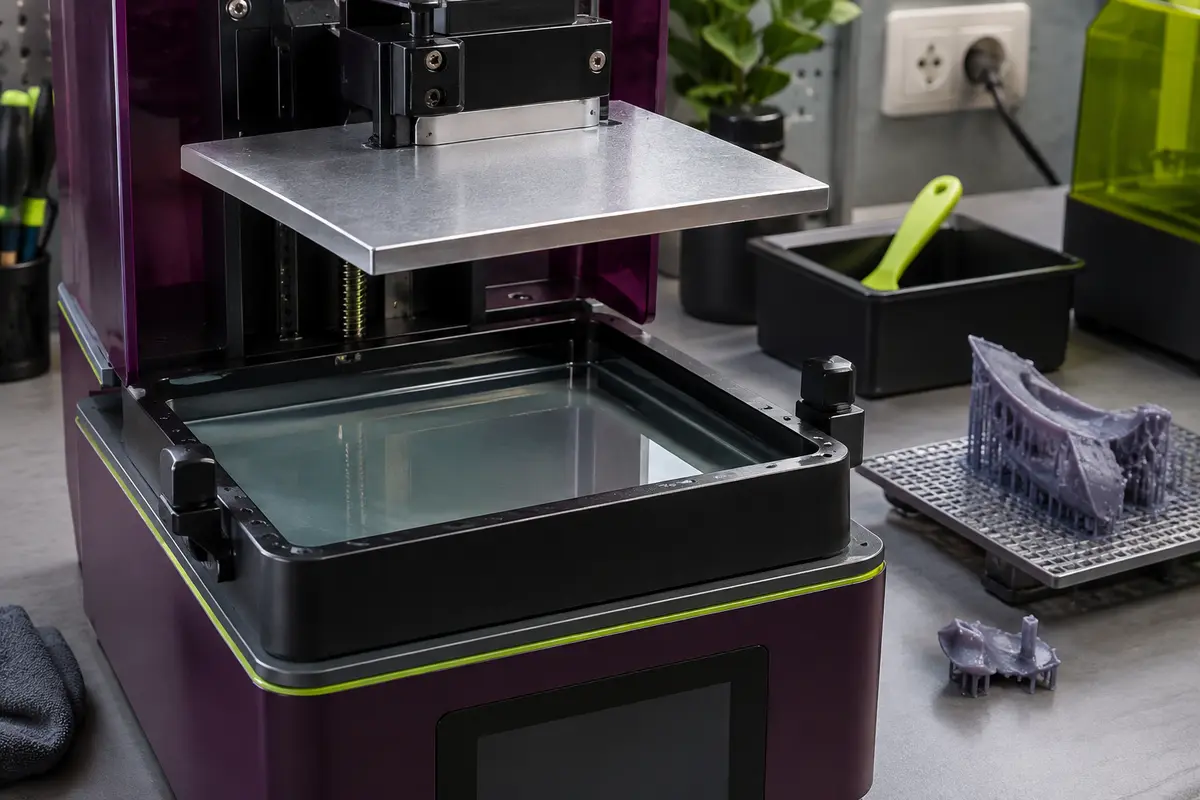
Avant de toucher à l’imprimante, examinez la pièce ratée et le bac. Une impression peut sembler « décollée » alors que son point de rupture se trouve ailleurs. Le résidu laissé sur le film et l’aspect de la base de la pièce donnent des indices utiles. Retirez la cuve avec précaution et inspectez‑la sans approcher les doigts de la résine non polymérisée.
- La pièce entière est dans le bac et le plateau est presque propre : l’adhérence initiale au plateau a pu être insuffisante, ou la géométrie et les efforts de pelage ont pu arracher la pièce.
- Une base reste sur le plateau, mais le modèle manque : cherchez plutôt une rupture au niveau des supports, une section trop fragile ou un effort important pendant le retrait de chaque couche.
- Une forme aplatie ou des couches durcies restent sur le film : la pièce a probablement adhéré au film plutôt qu’au plateau. Vérifiez aussi l’état de la cuve et la présence de débris.
- La pièce est incomplète ou présente des zones manquantes : il peut s’agir d’un problème de support, d’exposition, de résine ou d’écran, et pas seulement d’un défaut d’adhérence.
Ne forcez pas sur le film pour enlever un résidu durci. Suivez la méthode de nettoyage de la notice de l’imprimante et utilisez un outil adapté, sans objet pointu susceptible de percer le film. Si vous suspectez un débris dans la cuve, filtrez la résine selon les consignes du fabricant avant de relancer une impression.
Cette première distinction évite une erreur courante : compenser une rupture de supports en augmentant l’exposition des premières couches. Une exposition plus forte ne rend pas automatiquement les supports mieux conçus et peut compliquer le retrait de la pièce.
2. Suivre un ordre de contrôle avant de modifier les paramètres
Consignez les observations avant toute intervention : modèle utilisé, emplacement de l’échec sur le plateau, état du résidu, profil de résine et paramètres appliqués. Si vous changez plusieurs éléments à la fois, vous ne saurez pas lequel a corrigé le défaut, ni lequel l’a aggravé. Les vérifications du plateau avant une impression 3D résine gagnent à suivre un ordre reproductible.
| Ordre | À examiner | Indice à rechercher |
|---|
| 1 | Pièce et résidu | Pièce entière décollée, supports rompus ou couches retenues dans la cuve |
| 2 | Plateau | Résine sèche, saleté, surface abîmée, jeu ou fixation desserrée |
| 3 | Cuve et film | Débris, film détendu ou endommagé, résidu durci |
| 4 | Résine et conditions | Produit mal mélangé, contaminé ou utilisé hors des consignes prévues |
| 5 | Modèle et supports | Petite surface de contact, grande section par couche ou supports insuffisants |
| 6 | Profil d’impression | Valeurs inadaptées à la résine, à la machine ou au profil sélectionné |
Répétez d’abord l’inspection visuelle, même si l’échec ressemble au précédent. Un résidu minuscule ou une vis qui a pris du jeu peut suffire à rendre le résultat irrégulier. Une fois le défaut identifié, corrigez un élément, puis faites un essai comparable avec le même fichier et les mêmes conditions lorsque cela est possible.
Règle de diagnostic Si le défaut change de forme après une intervention, notez‑le avant d’en tenter une autre. Un essai contrôlé apporte plus d’informations que plusieurs modifications simultanées.
3. Préparer et vérifier le plateau
La préparation du plateau d’une imprimante résine commence par une surface propre, sèche et correctement fixée. De la résine déjà polymérisée, de la poussière ou des traces de produit de nettoyage peuvent empêcher un contact régulier. Nettoyez le plateau selon la notice de votre modèle et laissez‑le sécher complètement. N’utilisez pas un produit ou un chiffon abrasif sans vérifier qu’il est compatible avec la surface.
Inspectez ensuite la face de contact sous une bonne lumière. Des rayures profondes, des aspérités, une corrosion ou des dommages localisés peuvent créer des zones où l’adhérence varie. Certaines surfaces sont volontairement texturées : ne cherchez pas à les rendre lisses. Le ponçage n’est pas une opération universelle et peut modifier le plateau ou annuler les consignes du fabricant. Ne poncez que si la documentation de votre machine le recommande explicitement, avec la méthode indiquée.
Vérifiez aussi la fixation mécanique. Le plateau doit être fermement attaché à son support, sans jeu perceptible. Si votre modèle utilise des vis de nivellement, assurez-vous qu’elles sont serrées et que la procédure de mise à niveau correspond bien à cette machine. Un plateau incliné ou mal positionné peut offrir un contact inégal, même si sa surface est propre.
- Éteignez l’imprimante et suivez les consignes de sécurité de son fabricant.
- Retirez les résidus sans rayer la surface, puis nettoyez et séchez le plateau comme indiqué.
- Contrôlez les vis, le support et l’absence de jeu ou d’obstacle sur la course du plateau.
- Refaites le nivellement ou le réglage du point zéro uniquement selon la procédure prévue pour votre modèle.
- Vérifiez que rien n’empêche le plateau de descendre correctement, notamment un résidu sur sa face ou un mauvais montage de la cuve.
Ne compensez pas une surface sale en augmentant l’exposition des couches initiales. De même, refaire le nivellement sans raison peut introduire un nouveau défaut si la procédure est mal appliquée. Si la machine possède un système de nivellement automatique, vérifiez son état et ses instructions au lieu de lui appliquer une méthode conçue pour un autre modèle.
4. Examiner la cuve, le film et la résine
Le plateau n’est qu’une partie du système. Une pièce qui adhère au film de la cuve peut être arrachée pendant les mouvements de levée. Examinez le film à la recherche de déchirures, de marques profondes, de plis ou d’un relâchement visible. Vérifiez aussi qu’aucun morceau durci ne se trouve dans la résine. Un film endommagé doit être traité selon les recommandations du fabricant, et remplacé si son état l’exige.
Videz et filtrez la résine si vous avez identifié des débris ou si une couche s’est polymérisée dans la cuve. Utilisez un filtre et des récipients compatibles, puis gérez les résidus conformément à la notice du produit et aux règles locales. Ne versez pas la résine non durcie dans l’évier. Pour savoir quand un film doit être remplacé, consultez aussi le guide consacré aux signes d’usure des films FEP ou PFA.
La résine doit correspondre au profil choisi et être préparée conformément à son étiquette. Si elle a reposé, remettez‑la en suspension en suivant la méthode du fabricant, sans secouer la bouteille au point de créer beaucoup de bulles. Vérifiez qu’elle n’a pas été contaminée par un autre produit ou par des fragments polymérisés. La température ambiante peut également influer sur le comportement d’impression : reportez-vous à la plage de fonctionnement indiquée pour votre résine et votre machine, sans appliquer une valeur générique à toutes les formulations.
Une couleur ou une opacité différentes peuvent modifier les besoins d’exposition. Si vous avez changé de résine, de couleur ou de lot, ne partez pas du principe que le profil précédent reste adapté. Les résines standard pour l’impression 3D et les autres formulations ont des caractéristiques qui leur sont propres. Gardez le type de résine constant pendant vos essais de diagnostic.
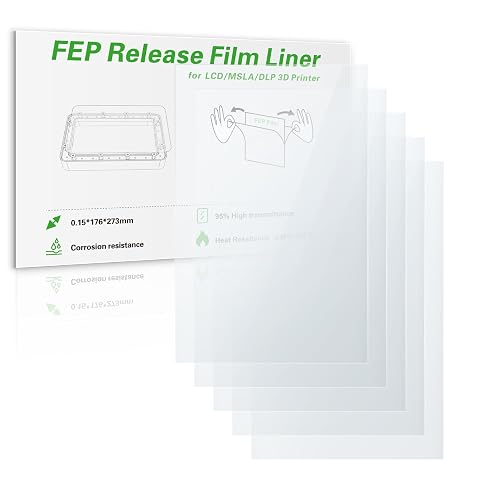
Cinq films FEP de remplacement à transmission lumineuse supérieure à 95 % pour imprimantes Saturn compatibles.
Cinq films PFA pour remplacer le film du bac et retrouver un démoulage régulier sur les Saturn compatibles.
Enfin, vérifiez que l’écran et l’éclairage fonctionnent normalement si les échecs touchent plusieurs zones du plateau ou si des couches manquent de manière répétée. Une zone d’écran défectueuse peut perturber la polymérisation, mais ne concluez pas à une panne sur la seule base d’une impression décollée. Suivez la procédure de test indiquée par le fabricant, sans regarder directement une source lumineuse UV ni exposer la peau à la résine.
5. Revoir l’orientation et les supports
Une base qui adhère bien peut tout de même être arrachée si la géométrie de la pièce oppose une forte résistance au mouvement de séparation entre le film et la couche en cours. Une grande section pleine, une cavité qui agit comme une ventouse ou un changement brutal de section peut augmenter les efforts transmis aux supports et à l’interface avec le plateau.
Dans le logiciel de préparation, observez les premières couches du modèle et la progression de la surface imprimée. Une pièce placée à plat peut présenter une vaste section dès le début. L’incliner et la soutenir peut réduire cette section, mais l’orientation doit aussi préserver les détails et permettre une évacuation correcte de la résine. Il ne s’agit donc pas de choisir systématiquement un angle particulier.
- Vérifiez que les premiers points du modèle sont reliés aux supports et que la base de ceux‑ci est bien ancrée au plateau ou au radeau.
- Examinez les zones de transition : des supports trop espacés ou trop fins peuvent céder avant que le modèle ne se construise.
- Repérez les cavités susceptibles de retenir de la résine et prévoyez les ouvertures nécessaires selon la conception de la pièce.
- Évitez les grandes surfaces parallèles au film lorsque la géométrie permet une orientation plus progressive.
- Assurez-vous que les supports ne sont pas supprimés ou modifiés par erreur entre le fichier préparé et l’impression.
Une cassure nette au‑dessus d’une base bien fixée oriente souvent vers un problème de support ou de contrainte, plutôt que vers le plateau lui‑même. À l’inverse, si la pièce entière se détache et que les supports sont restés avec elle, contrôlez la base, la première couche et le contact avec le plateau. Pour examiner la géométrie d’une miniature, le guide sur l’orientation d’une pièce et de ses supports donne des repères complémentaires.
6. Vérifier les premières couches et les paramètres
Les premières couches d’une impression résine forment l’ancrage du modèle. Leur nombre et leur durée d’exposition doivent être compatibles avec la résine, l’imprimante et le profil utilisé. Toutefois, augmenter ces valeurs au hasard ne remplace ni un plateau propre, ni un nivellement correct, ni une orientation adaptée. Une exposition excessive peut créer une base trop difficile à retirer et déformer certains détails près du plateau.
Dans le fichier de préparation, confirmez d’abord que vous avez sélectionné le bon profil de machine et le bon profil de résine. Vérifiez ensuite, sans les changer immédiatement, les paramètres suivants :
- le nombre et la durée d’exposition des couches initiales ;
- la durée d’exposition des couches normales et la hauteur de couche ;
- la vitesse et la distance de levée, ainsi que les phases de repos si le profil les utilise ;
- la présence d’un profil adapté à la version de l’imprimante, à l’écran et à la résine réellement employés.
Comparez ces valeurs à la documentation de la résine et aux recommandations disponibles pour votre modèle. Les valeurs publiées pour une machine ou une résine donnée ne sont pas des valeurs universelles. Si vous devez régler l’exposition, procédez avec une pièce test appropriée, conservez les autres paramètres et notez le résultat. Le guide sur la recherche des réglages d’exposition adaptés explique comment éviter les changements à l’aveugle.
Un problème uniquement concentré au début de l’impression peut justifier de réexaminer les couches initiales après les contrôles mécaniques. Si les premières couches tiennent, puis que le modèle se sépare plus haut, recherchez plutôt une rupture de supports, une section difficile à imprimer ou une contrainte de pelage. Modifier l’exposition initiale ne corrigera pas nécessairement un défaut qui survient après l’ancrage.
7. Relancer un essai contrôlé en sécurité
Une fois les contrôles effectués, préparez un essai qui permette de vérifier votre hypothèse sans introduire plusieurs inconnues. Gardez le même modèle de test, la même résine, la même orientation et le même profil, sauf pour l’unique élément que vous souhaitez corriger. Inscrivez dans un carnet la date, les observations, le changement réalisé et le résultat. Vous pourrez ainsi revenir en arrière si le réglage n’améliore pas l’impression.
- Confirmez que le plateau et la cuve sont propres, secs et correctement montés.
- Vérifiez le nivellement, les fixations, l’état du film et l’absence de débris.
- Confirmez le type de résine, son mélange et les conditions d’utilisation recommandées.
- Inspectez l’orientation, les supports et les grandes sections du modèle.
- Ne modifiez un paramètre d’impression qu’après avoir éliminé les causes matérielles et géométriques les plus probables.
- À la fin, comparez le résultat avec l’échec précédent et consignez ce qui a changé.
Manipulez la résine non polymérisée avec les équipements et les précautions prescrits par son fabricant. Évitez tout contact avec la peau et les yeux, protégez votre espace de travail et tenez compte des consignes de ventilation. Les gants, les lunettes et les autres protections doivent être choisis selon le produit et la tâche. En cas de contact ou d’exposition, appliquez la conduite à tenir indiquée sur l’étiquette et consultez un professionnel de santé si nécessaire. Le guide sur les équipements de protection pour manipuler la résine détaille l’organisation du poste.
Si plusieurs essais échouent malgré un plateau contrôlé, une résine correctement préparée et un profil vérifié, arrêtez les impressions répétées. Reprenez les diagnostics de la cuve, de l’écran et des mouvements de la machine à partir de la documentation du fabricant. Une panne mécanique ou d’exposition nécessite une vérification distincte, et non une succession de hausses d’exposition.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.