Pour choisir une résine flexible pour imprimante 3D, partez de la déformation que votre pièce doit supporter, puis comparez sa dureté, son allongement et sa résistance à la déchirure. Une résine souple pour impression 3D convient aux pièces qui doivent fléchir sans se comporter comme un matériau élastomère classique. Vérifiez aussi la compatibilité avec votre imprimante et les conditions de post-traitement recommandées.
Choisir selon la déformation attendue
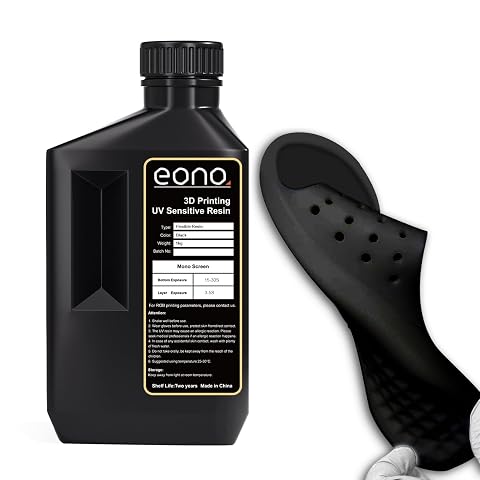
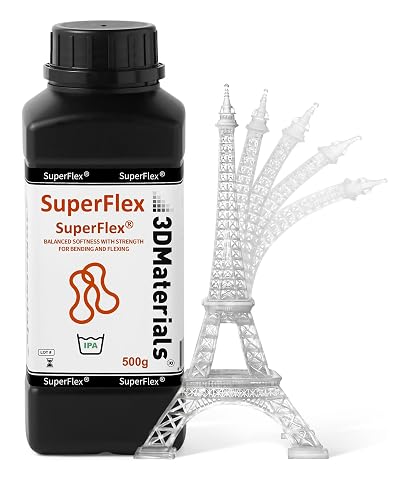
Une formulation flexible peut servir à produire des prototypes fonctionnels, des pièces amortissantes, des éléments de protection ou des figurines comportant des parties souples. Le terme « flexible » ne garantit toutefois pas le même comportement d’une résine à l’autre. Certaines pièces reprennent leur forme après compression, tandis que d’autres se plient plus facilement ou résistent mieux aux sollicitations répétées.
Définissez d’abord la contrainte principale : flexion, compression, étirement ou chocs. Pour une pièce qui doit plier souvent, regardez les données de fatigue et d’allongement lorsqu’elles sont indiquées. Pour un élément comprimé ou manipulé, la résilience et la résistance à la déchirure peuvent être plus déterminantes. Une résine élastique pour imprimante 3D peut être pertinente pour des prototypes ou des détails souples, mais elle ne remplace pas automatiquement un matériau souple conçu pour un usage industriel précis.
- Pièce légèrement flexible : privilégiez une formulation plus ferme si elle doit conserver sa géométrie et rester facile à manipuler.
- Pièce qui se déforme davantage : recherchez une dureté plus basse et des données d’allongement adaptées à votre besoin.
- Pièce sollicitée de façon répétée : comparez aussi la résistance à la déchirure et la capacité de retour à la forme, pas seulement la souplesse ressentie.
Comparer les propriétés mécaniques
La dureté Shore A, lorsqu’elle est renseignée, donne un repère sur la fermeté : une valeur plus basse indique généralement un matériau plus tendre. Elle ne suffit pas à prédire le comportement complet de la pièce. Deux résines de dureté proche peuvent différer par leur élasticité, leur allongement à la rupture ou leur résistance à l’usure. Comparez les fiches techniques et retenez les valeurs qui correspondent à la contrainte réelle de votre projet.
| Besoin | Caractéristiques à examiner | Point de vigilance |
|---|
| Pièce souple à manipuler | Dureté, allongement, retour élastique | Une pièce trop tendre peut perdre sa tenue. |
| Élément soumis à la flexion | Résistance à la déchirure, fatigue, flexibilité | Une bonne souplesse initiale ne garantit pas la tenue dans le temps. |
| Prototype amortissant | Résilience, compression, comportement après déformation | Vérifiez les conditions de test indiquées dans la fiche. |
Les mentions de dureté figurant dans les noms de certaines formulations, comme la Résine flexible SuperElastic Shore 60A, donnent un premier repère de comparaison, mais ne remplacent pas la lecture de leurs caractéristiques complètes. Si votre projet exige une géométrie rigide, comparez aussi avec les résines standard pour impression 3D, qui sont généralement conçues pour des pièces moins déformables.
Vérifier la compatibilité et les réglages
Avant l’achat, vérifiez que la résine convient à la technologie de votre machine, à sa source lumineuse et aux indications du fabricant. La compatibilité dépend notamment de la longueur d’onde de polymérisation et des réglages d’exposition préconisés. Une résine flexible peut nécessiter des paramètres différents d’une résine standard : utilisez le profil recommandé, puis réalisez un test avant de lancer une pièce importante.
La viscosité et le niveau de détail recherché influencent aussi le résultat. Une pièce mince ou très ajourée ne se comportera pas comme une pièce épaisse, même avec la même matière. Adaptez l’orientation et les supports à la géométrie, en gardant à l’esprit que les zones souples peuvent être délicates à détacher. Évitez de forcer sur les détails après impression et vérifiez qu’ils sont suffisamment soutenus pendant la fabrication.
Ne mélangez pas une résine flexible avec une résine standard, sauf si le fabricant autorise explicitement cette pratique et fournit des proportions ou un protocole. Un mélange improvisé peut modifier la polymérisation et rendre les propriétés mécaniques difficiles à prévoir.
Faites un essai avant la pièce finale Imprimez un petit échantillon représentatif, puis vérifiez sa souplesse, son retour à la forme et sa tenue après post-traitement. Vous pourrez ainsi ajuster les réglages sans engager une impression complète.
Soigner le lavage et le post-traitement
Suivez les consignes propres à la résine pour le lavage et la polymérisation UV. Un nettoyage insuffisant peut laisser de la matière non polymérisée en surface ; un post-traitement inadapté peut, lui, modifier la souplesse ou rendre la pièce plus cassante. Respectez la durée, l’équipement et les conditions recommandés sur la fiche technique plutôt que d’appliquer automatiquement le protocole d’une résine standard.
Après le lavage, laissez la pièce sécher comme indiqué avant la polymérisation. Manipulez la résine liquide avec des gants adaptés, évitez tout contact avec la peau et travaillez dans un espace correctement ventilé. Ne versez pas les résidus dans l’évier : suivez les règles locales de collecte et d’élimination des déchets. Une station de lavage et de polymérisation peut faciliter ces étapes si elle est adaptée au format de vos pièces et aux consignes de la résine ; consultez les stations combinées de lavage et de polymérisation.
Budget, erreurs et entretien
En entrée de gamme, concentrez-vous sur la compatibilité, la régularité des résultats et la disponibilité de réglages documentés. Le milieu de gamme peut constituer un compromis si vous recherchez des propriétés mécaniques mieux détaillées ou un comportement adapté à un usage récurrent. Le haut de gamme s’adresse davantage aux besoins spécifiques pour lesquels la dureté, l’élasticité ou la résistance à la déchirure doivent être précisément comparées. Dans tous les cas, mettez en regard les performances utiles et non le seul niveau de souplesse annoncé.
Évitez de choisir uniquement d’après une valeur Shore, de négliger l’épaisseur de la pièce ou de supposer qu’une résine flexible résistera à toute flexion répétée. Une pièce creuse doit être conçue pour évacuer et nettoyer complètement la résine non polymérisée, sans laisser de poches fermées. Après usage, refermez le contenant, protégez‑le de la lumière et mélangez doucement la résine selon les instructions du fabricant. Nettoyez le bac et les outils sans contaminer le produit restant, puis contrôlez l’état du film et des surfaces de votre imprimante avant la prochaine impression.