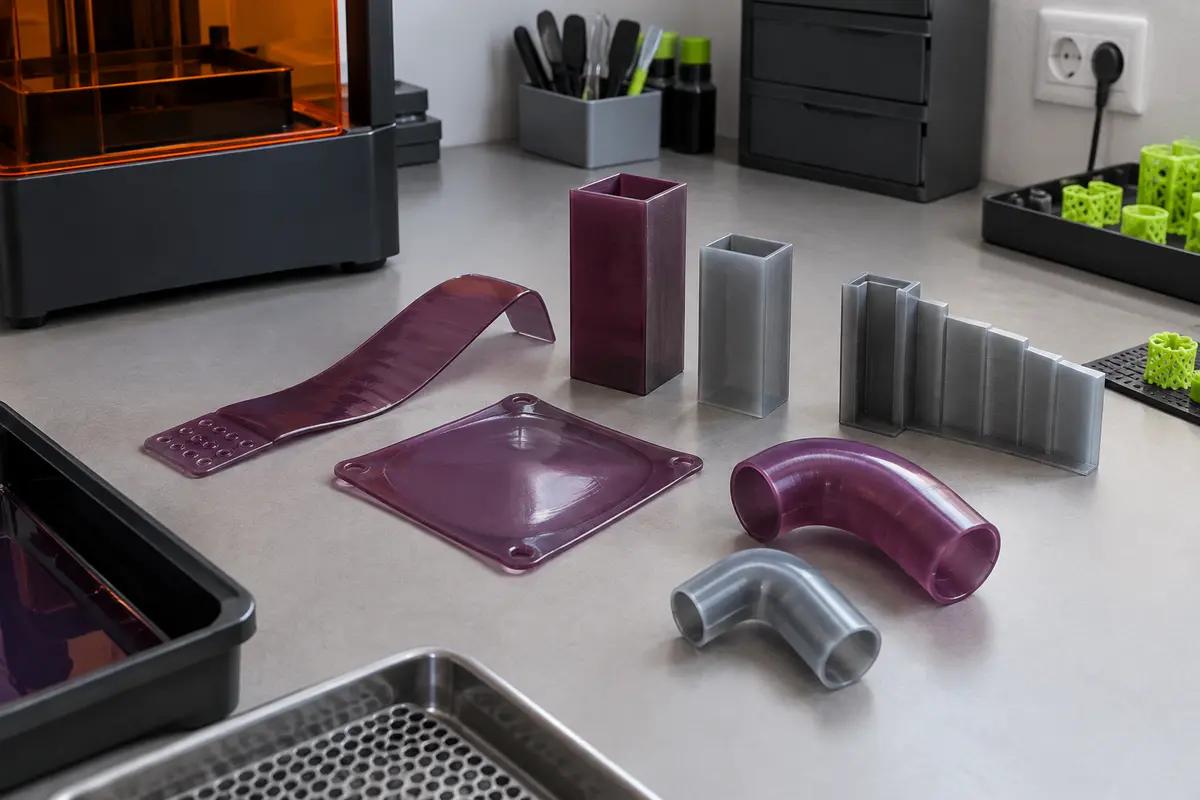
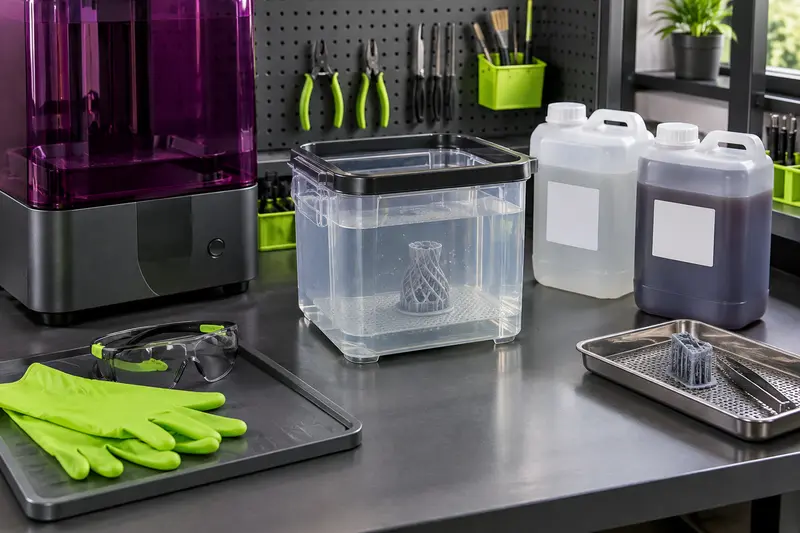
Pour obtenir une pièce souple qui ne se déchire pas, il faut dessiner en fonction de la résine choisie, et non chercher une épaisseur universelle. Voici une méthode pour répartir les parois, placer les zones de flexion et valider le résultat après impression et post-traitement.
La conception d’une pièce en résine flexible repose sur un équilibre entre l’épaisseur des parois, la forme des zones qui doivent plier et les caractéristiques de la résine choisie. Une paroi plus mince n’est pas automatiquement plus souple ni plus résistante à l’usage : son comportement dépend aussi de sa longueur, de ses raccords, de l’orientation d’impression et du post-traitement.
Procédez par étapes : relevez les données du fabricant, dessinez des transitions progressives, puis imprimez un échantillon représentatif avant de lancer la pièce complète. Cette démarche permet d’observer les déformations d’une pièce imprimée en résine flexible et d’ajuster le modèle sans confondre souplesse, résistance à la déchirure et simple déformation permanente.
1. Partir de la résine et de l’usage prévu
Avant d’ouvrir votre logiciel de conception, décrivez ce que la pièce doit faire. Doit-elle se courber une fois au montage, fléchir régulièrement, amortir un contact ou s’étirer autour d’un objet ? Précisez aussi les zones qui resteront fixes, les efforts attendus et les contraintes de taille. Une pièce qui plie occasionnellement n’a pas nécessairement besoin de la même géométrie qu’une pièce sollicitée de façon répétée.
Consultez la fiche technique et les consignes d’impression de la résine retenue. Les caractéristiques d’une résine flexible pour impression 3D peuvent inclure une dureté, un allongement à la rupture ou une résistance à la déchirure, mais toutes les fiches ne publient pas les mêmes données. Ces mesures ne décrivent pas à elles seules le comportement de votre pièce : elles servent à comparer les matériaux selon les méthodes et conditions indiquées par leur fabricant.
- Dureté : elle donne un repère sur la résistance à l’enfoncement, mais ne suffit pas à prédire la facilité de flexion d’une pièce complète.
- Allongement à la rupture : il renseigne sur l’allongement d’une éprouvette avant rupture dans les conditions de l’essai. Il ne garantit pas qu’une pièce fine supportera le même mouvement.
- Résistance à la déchirure, si elle est documentée : elle peut aider à évaluer les zones entaillées ou les bords sollicités.
- Compatibilité d’impression et protocole de polymérisation : vérifiez la machine, la longueur d’onde ou les paramètres préconisés, ainsi que les étapes de lavage et de post-traitement.
Comparez les références dans la catégorie des résines flexibles pour impression 3D, puis retenez un matériau dont la fiche correspond à l’usage. La souplesse d’une résine d’impression 3D est une propriété du matériau, mais la forme de la pièce détermine comment cette souplesse se répartit.
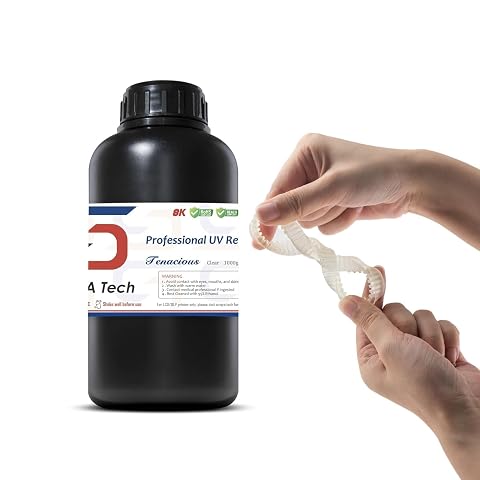
Une résine 405 nm souple et tenace, conçue pour limiter la fragilité des pièces et des mélanges.
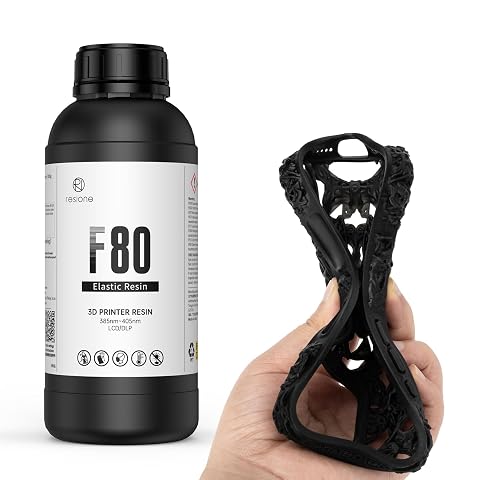
Une résine F80 souple et résiliente pour réaliser des prototypes élastiques et des pièces fonctionnelles.
2. Dimensionner les parois sans appliquer de règle universelle
L’épaisseur des parois d’une pièce en résine flexible ne peut pas être fixée par une valeur valable pour toutes les résines, toutes les machines et toutes les géométries. Une paroi courte et soutenue se comporte différemment d’une languette longue de même épaisseur. La taille de la pièce, son orientation, les paramètres d’exposition et le post-traitement modifient également le résultat.
Commencez par repérer les parties qui doivent porter une charge ou retenir un assemblage. Évitez d’amincir ces zones au seul motif que le matériau est flexible. À l’inverse, si une grande surface doit plier, dessinez cette flexion dans une zone définie plutôt que de rendre l’ensemble de la pièce uniformément mince. Vous conservez ainsi des parties plus stables pour la fixation et réservez la déformation aux endroits prévus.
| Zone de la pièce | Point à vérifier | Piste de conception |
|---|
| Paroi porteuse ou zone de fixation | Arrachement, écrasement ou déformation à l’assemblage | Conservez une section adaptée à l’effort et évitez les bords fragilisés par une encoche |
| Zone destinée à plier | Concentration de la flexion sur une ligne étroite | Répartissez le mouvement sur une longueur suffisante et vérifiez le retour après flexion |
| Raccord entre deux épaisseurs | Changement brusque de rigidité | Reliez les sections par une transition progressive et des congés |
| Bord libre ou ouverture | Départ de fissure ou déchirure au bord | Adoucissez l’extrémité et contrôlez la forme des angles et des découpes |
Pour définir une première géométrie, prenez comme repère les recommandations de paroi minimale du fabricant, lorsqu’elles existent, et les limites d’impression de votre équipement. Ne confondez pas une épaisseur imprimable avec une épaisseur adaptée à la flexion répétée. La première indique qu’une forme peut être produite dans des conditions données ; la seconde doit être validée par rapport à la fonction et au matériau.
Si les données de la fiche sont insuffisantes pour trancher, créez plusieurs coupons avec des épaisseurs ou des longueurs de flexion différentes. Gardez les autres paramètres identiques pour pouvoir comparer. Cette série fournit un repère propre à votre résine, à votre imprimante et à votre protocole, sans transformer un essai ponctuel en valeur universelle.
3. Dessiner des zones de flexion contrôlées
Une pièce souple fonctionne mieux lorsque la flexion attendue est visible dans sa géométrie. Une languette, une membrane ou un bras flexible peut être conçu pour bouger sur une portion définie, tandis que les raccords et les points de fixation restent plus stables. Si toute la pièce est mince, la déformation risque de se concentrer là où la géométrie est la plus fragile, plutôt que là où vous le souhaitez.
Évitez les changements brusques de section. Un passage direct d’une paroi épaisse à une lame très mince peut concentrer les contraintes au raccord. Préférez une transition graduelle, avec des congés dont la forme est compatible avec les dimensions de votre pièce. Les congés adoucissent les angles intérieurs, où une arête vive peut favoriser l’amorce d’une déchirure. Ils ne remplacent toutefois pas un essai si la zone est fortement sollicitée.
Pour une charnière intégrée, ne dessinez pas seulement une ligne mince en supposant qu’elle pliera sans dommage. La largeur et la longueur de la zone flexible, son raccord aux parties rigides et le mouvement demandé influencent ensemble le résultat. Faites un petit prototype de cette seule articulation, avec ses raccords réels, et vérifiez qu’elle se plie dans le sens prévu sans blanchir, se fissurer ou rester déformée.
Les nervures peuvent renforcer une zone, mais elles peuvent aussi empêcher la flexion ou la déplacer vers leur terminaison. Si vous en ajoutez, arrêtez‑les progressivement plutôt que de créer un bord net au milieu d’une zone mobile. De même, un bossage, un trou ou un logement de vis peut créer une concentration de contraintes. Placez ces détails hors des zones de flexion autant que possible, ou testez leur forme dans un coupon intégrant les mêmes raccords.
À retenir Ne cherchez pas à préserver la souplesse en sous-polymérisant une pièce. Le lavage, le séchage et la polymérisation finale doivent suivre les consignes du fabricant : une pièce insuffisamment traitée peut être collante ou présenter des propriétés non maîtrisées.
4. Éviter les géométries qui favorisent les déchirures
Les angles intérieurs vifs, les entailles étroites, les trous très proches d’un bord et les changements rapides d’épaisseur sont des zones à examiner en priorité. Lorsqu’une pièce plie, ces détails peuvent concentrer la déformation. Un petit défaut de surface ou une marque de support au même endroit peut ensuite devenir un point de départ de rupture. Dans le modèle, adoucissez les contours et éloignez les ouvertures des bords soumis à une traction, si la fonction le permet.
Examinez aussi les extrémités de fentes et de découpes. Une fente qui se termine par un angle aigu est plus sensible qu’une terminaison arrondie, car la contrainte se concentre à sa pointe. Pour une découpe nécessaire au fonctionnement, testez plusieurs terminaisons arrondies et vérifiez que leur rayon ne gêne pas l’usage. Une forme plus douce réduit un facteur de risque, sans garantir la résistance pour tous les cycles ou toutes les charges.
Les pièces creuses demandent des vérifications supplémentaires. Une cavité fermée peut retenir de la résine liquide ou du solvant de nettoyage, et des volumes qui ne s’évacuent pas compliquent le lavage. Prévoyez des ouvertures accessibles pour l’écoulement et l’inspection, en tenant compte de leur effet mécanique : un trou de drainage placé dans une zone qui fléchit peut aussi fragiliser la paroi. Ne créez pas une enveloppe mince sans vérifier qu’elle peut être nettoyée et traitée selon la notice.
Enfin, inspectez les points de contact des supports. Une marque laissée sur une languette ou à l’extrémité d’une fente peut devenir une amorce de déchirure. Orientez la pièce pour placer, dans la mesure du possible, les supports sur des surfaces moins sollicitées. Les repères pratiques pour orienter une pièce en résine et limiter les marques de supports s’appliquent aussi à la recherche de surfaces de contact moins critiques, même si la géométrie flexible impose ses propres essais.
5. Adapter l’impression et le post-traitement
Avant d’imprimer, vérifiez la compatibilité de la résine avec votre machine et appliquez les paramètres recommandés par son fabricant. Les réglages ne se déduisent pas uniquement du caractère flexible du matériau. La couleur, la formulation, l’écran ou la source lumineuse et les conditions de la machine peuvent intervenir. Pour ajuster l’exposition, partez d’essais documentés plutôt que d’une valeur générique : le guide sur la recherche des réglages d’exposition adaptés à une résine détaille cette logique.
L’orientation change la manière dont les couches se construisent et où se trouvent les supports. Elle peut aussi influer sur les surfaces, les marques et les efforts liés à la séparation de chaque couche. Testez une orientation qui limite les supports sur les zones mobiles, sans créer une grande surface de section qui complique l’impression. Si la pièce est volumineuse, vérifiez également qu’elle entre dans le volume utile de l’imprimante avec son orientation et ses supports.
Après impression, suivez la séquence de lavage, de séchage et de polymérisation indiquée pour la référence exacte. N’utilisez pas un temps ou une méthode empruntés à une autre résine. Un lavage insuffisant, un séchage incomplet ou une polymérisation différente des consignes peut modifier l’état de surface et le comportement mécanique. En particulier, une pièce qui semble très souple parce qu’elle n’a pas reçu le traitement recommandé n’est pas un résultat à rechercher.
Le retrait des supports peut lui‑même solliciter les zones fines. Consultez les instructions du fabricant pour savoir à quel stade les retirer et manipulez la pièce sans tirer sur les languettes. Si les contacts tombent près d’une zone mobile, adaptez leur emplacement dans le logiciel de préparation ou modifiez localement le modèle. Les équipements de post-traitement peuvent faciliter une procédure régulière, à condition de respecter les paramètres de la résine.
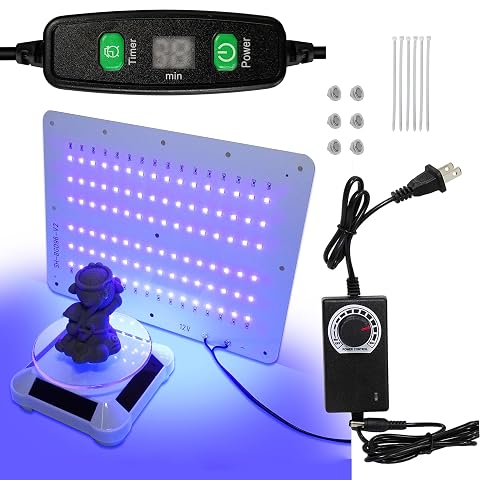
Ajustez l’intensité et la durée, puis laissez la rotation exposer vos pièces à la lumière UV.
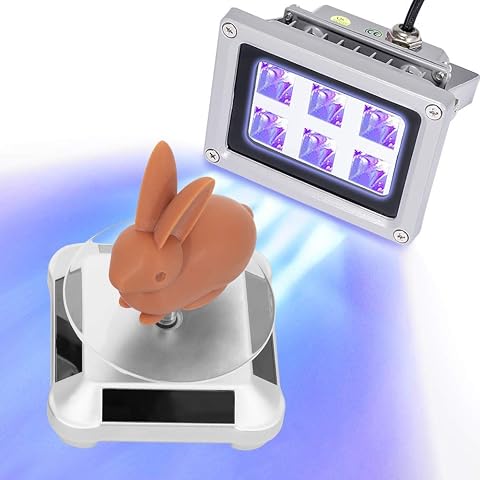
Une lampe UV à 405 nm et un plateau solaire rotatif pour accompagner le post-traitement de vos pièces en résine.
Pour la manipulation de résine non polymérisée et des liquides de nettoyage, appliquez les consignes de sécurité et de gestion des déchets du fabricant. Portez les équipements de protection adaptés et travaillez dans un espace prévu à cet effet. Ne touchez pas une pièce ou un liquide avec la peau nue sous prétexte que la résine est flexible ou lavable à l’eau.
6. Valider le modèle avec des essais comparables
Un essai représentatif est plus utile qu’une pièce entière imprimée à l’aveugle. Préparez un coupon qui reprend la section de paroi, le congé, l’ouverture ou le raccord critique de votre modèle. Si la pièce comporte plusieurs types de flexion, testez‑les séparément. Chaque échantillon doit suivre le même processus d’impression et de post-traitement que la pièce finale, sinon la comparaison sera peu fiable.
- Choisissez un paramètre à comparer, par exemple l’épaisseur d’une zone ou la longueur d’une languette. Ne modifiez pas simultanément la géométrie, l’exposition et le protocole de polymérisation.
- Imprimez des variantes identifiées et consignez la résine, la machine, l’orientation, les paramètres utilisés et le traitement après impression.
- Inspectez avant et après flexion : recherchez fissure, blanchiment, marque de support, décollement de couche ou déformation qui ne revient pas à la forme attendue.
- Reproduisez le mouvement prévu sans appliquer une charge arbitraire. Notez le sens de flexion et les signes d’usure, sans en déduire une durée de vie qui n’a pas été testée.
- Modifiez le modèle, puis répétez l’essai dans les mêmes conditions. Conservez la variante qui répond à la fonction, pas seulement celle qui paraît la plus molle au toucher.
En cas de déchirure, examinez d’abord le point d’amorce. Une rupture au bord d’un trou appelle une révision du raccord ou de la position du trou ; une rupture à la transition d’épaisseur invite à adoucir celle‑ci ; une rupture au contact d’un support suggère de revoir orientation ou implantation des supports. Si l’ensemble se déforme sans rupture, il peut être nécessaire de raccourcir la zone flexible, d’en modifier la section ou de choisir une formulation mieux adaptée au besoin.
Ne validez pas une pièce destinée à un assemblage par un simple pliage à la main. Essayez‑la avec les pièces associées, dans la direction et l’amplitude prévues, car un ajustement serré peut étirer localement une zone. Pour une fonction critique ou une sollicitation dont les conséquences seraient importantes, faites évaluer le choix du matériau et la conception par une personne compétente en mécanique. Une impression réussie ne constitue pas à elle seule une qualification de la pièce.
Pour résumer, partez des données du matériau et du mouvement recherché, séparez les zones porteuses des zones flexibles, puis éliminez les angles et transitions abruptes. Validez enfin la géométrie avec des échantillons produits dans les conditions réelles. Cette méthode ne garantit pas une durée de vie donnée, mais elle vous permet de comprendre où la pièce plie, où elle se fragilise et quels choix de dessin méritent une nouvelle itération.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.