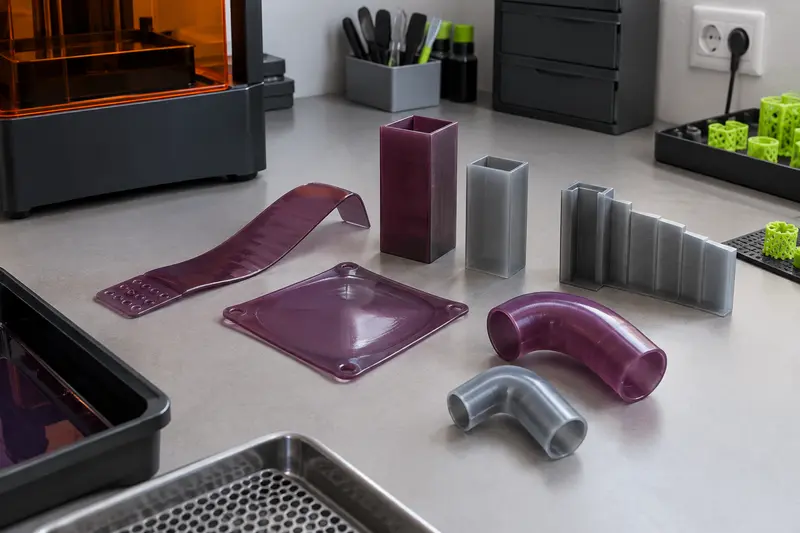
Il n’existe pas de temps d’exposition valable pour toutes les résines et toutes les imprimantes. Pour trouver un réglage fiable, partez des recommandations du fabricant, calibrez dans des conditions stables et vérifiez le résultat sur des détails représentatifs.
Pour trouver les réglages d’exposition adaptés à une résine d’impression 3D, partez du profil indiqué par son fabricant pour votre imprimante, puis validez‑le avec un test contrôlé. Un temps d’exposition isolé ne peut pas être transposé sans précaution d’une machine, d’une résine ou d’une hauteur de couche à une autre.
La méthode consiste à vérifier la compatibilité, stabiliser les conditions d’impression, modifier un seul paramètre à la fois et examiner les détails obtenus. Vous pourrez ainsi distinguer un défaut d’exposition d’un problème de plateau, de supports ou de post-traitement.
Pourquoi les valeurs d’exposition varient
Le temps d’exposition correspond à la durée pendant laquelle la lumière solidifie une couche de résine. Mais le résultat ne dépend pas seulement de la durée. La formulation, la couleur et l’opacité de la résine influencent la manière dont la lumière la traverse et la polymérise. Une résine claire et une résine fortement pigmentée peuvent donc demander des réglages différents, même si elles sont destinées à une technologie comparable.
L’imprimante compte tout autant. La source lumineuse, l’écran LCD dans une machine MSLA, l’optique, l’état des composants et la manière dont la machine contrôle l’éclairage contribuent à la dose reçue par la résine. Les technologies MSLA, DLP et SLA ne projettent pas la lumière de la même façon : un profil prévu pour une machine ne devient pas automatiquement valable sur une autre. Pour comprendre ces différences, consultez notre guide sur les technologies MSLA, DLP et SLA.
Enfin, un profil est lié à des paramètres précis, notamment la hauteur de couche et la résine utilisée. Une modification de ces paramètres change les conditions de polymérisation. La température ambiante, la température de la résine, son mélange et l’état du bac peuvent également influencer la régularité des résultats. Le temps d’exposition d’une résine pour imprimante 3D est donc un point de départ à vérifier, pas une constante universelle.
À retenir Une valeur trouvée dans un forum ou associée à une imprimante voisine ne remplace pas les indications du fabricant. Servez-vous‑en, au mieux, comme d’un indice à vérifier avec votre propre matériel.
Réunir les bonnes références avant de calibrer
Avant de lancer des tests, identifiez précisément la résine et la machine. Relevez la référence commerciale complète, la couleur, la version de la formule et les caractéristiques de compatibilité annoncées. Vérifiez ensuite que la résine est prévue pour la technologie et la longueur d’onde de votre imprimante. Les informations de la notice et de la fiche technique priment sur un profil générique.
Les profils d’impression fournis par le fabricant de résine peuvent se présenter sous forme de fichier à importer, de tableau de paramètres ou de recommandations en ligne. Cherchez le profil correspondant au modèle exact de l’imprimante, à la référence de résine et à la hauteur de couche envisagée. Si la machine ne figure pas dans la liste, n’attribuez pas à une valeur voisine la précision d’un profil validé : demandez conseil au fabricant ou utilisez ses indications générales comme base de test.
Notez aussi les paramètres présents dans le profil. Au minimum, distinguez l’exposition des couches normales de celle des couches de base, souvent appelée exposition des premières couches. Les délais d’attente avant ou après l’exposition, la vitesse de levée et la distance de levée sont d’autres réglages, mais ils ne sont pas des temps d’exposition. Gardez‑les identiques pendant le test, sauf si la notice recommande explicitement de les modifier.
- Consultez la notice de la résine et celle de l’imprimante.
- Repérez les paramètres associés à la hauteur de couche choisie.
- Vérifiez l’état du bac, du film et de l’écran, ainsi que la propreté du plateau.
- Préparez un espace de travail stable et suivez les consignes de protection et de manipulation de la résine.
Le type de résine constitue également un critère de choix : une formulation standard, flexible ou lavable à l’eau n’a pas nécessairement le même comportement. Vous pouvez comparer les résines d’impression 3D selon leur usage, mais calibrez chaque référence séparément, sans transférer automatiquement les réglages de l’une à l’autre.
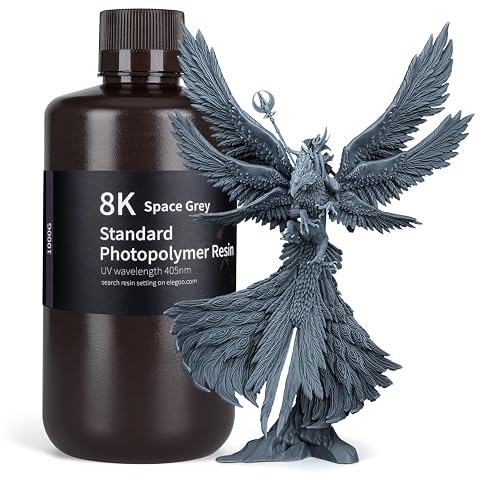
Une résine 8K fluide pour obtenir des détails nets et des surfaces soignées sur imprimante compatible 405 nm.
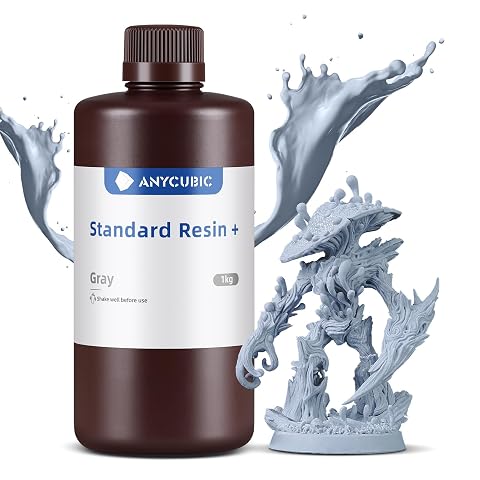
Une résine 405 nm pensée pour des détails précis et des pièces plus résistantes, sur imprimantes LCD ou DLP.
Partir du profil fabricant et stabiliser le contexte
Si un profil existe pour votre combinaison de matériel et de résine, importez‑le ou recopiez ses réglages dans le logiciel de préparation. Vérifiez que la machine sélectionnée dans le trancheur correspond bien à votre imprimante : une définition de plateau ou un écran différents peuvent rendre le profil inadapté. Enregistrez une copie distincte avant toute modification afin de pouvoir revenir au réglage initial.
Avant de calibrer, homogénéisez les conditions. Mélangez la résine selon les recommandations de sa notice, sans la contaminer avec des résidus déjà durcis. Utilisez une résine à une température stable dans les conditions préconisées par son fabricant. Évitez de comparer des impressions faites dans des environnements très différents : si la température change entre les essais, vous ne saurez pas si l’écart vient du réglage ou des conditions.
Vérifiez le bac et le film transparent : ils doivent être propres, correctement installés et sans dommage gênant. Contrôlez également le plateau et son nivellement si la procédure de votre machine le prévoit. Un défaut matériel ou une mauvaise adhérence peut faire échouer une impression même si l’exposition normale est correcte. En cas de décollement, consultez les vérifications à effectuer avant de modifier les réglages.
Ne modifiez pas simultanément l’exposition, la hauteur de couche, la vitesse de levée et les supports. Cette approche rend les résultats difficiles à interpréter. Pour une première calibration, laissez les paramètres mécaniques tels qu’ils sont définis dans le profil recommandé et concentrez-vous sur le paramètre que le test cherche à évaluer.
Réaliser un test d’exposition contrôlé
Les tests d’exposition en impression 3D résine permettent de comparer plusieurs durées sur une même impression ou lors d’essais successifs. Certains modèles de calibration présentent différentes formes, ouvertures ou éléments fins ; d’autres sont conçus pour comparer plusieurs expositions. Choisissez un modèle dont la notice explique comment lire les résultats. Un motif dépourvu de repères d’interprétation peut montrer des différences sans indiquer clairement quel réglage convient.
- Commencez avec le profil de référence. Conservez la hauteur de couche et les autres paramètres du profil, puis lancez le test correspondant à l’exposition normale si c’est elle que vous cherchez à régler.
- Comparez des expositions proches. Utilisez les paliers prévus par le modèle de test ou la procédure du fabricant. Il n’existe pas d’intervalle de variation universel : adaptez‑le à l’échelle du profil de départ et aux instructions qui accompagnent votre test.
- Gardez les conditions constantes. Employez la même résine, la même machine, le même bac et le même environnement pour les essais comparés. Évitez de changer de couleur ou de lot en cours de comparaison.
- Nettoyez et examinez les pièces de la même manière. Respectez les instructions de lavage, de séchage et de polymérisation après impression. Une pièce insuffisamment nettoyée ou traitée peut fausser l’appréciation des détails.
Une petite pièce représentative peut compléter le test : choisissez des zones avec des reliefs fins, des creux et des ouvertures, ainsi qu’une géométrie proche de vos projets. Une impression de calibration aide à comparer les réglages, mais ne prédit pas à elle seule la réussite de toutes les pièces. La surface, l’orientation, les supports et les efforts exercés pendant le décollement du bac restent déterminants.
Si vous utilisez une machine MSLA, un écran monochrome ou une autre technologie, ne reprenez pas un réglage d’une fiche voisine sans vérifier sa compatibilité. La nature de l’écran et de la source lumineuse fait partie du système d’exposition, et pas seulement de la vitesse annoncée de l’imprimante.
Lire les résultats sans tout attribuer à l’exposition
Un temps trop faible peut produire des couches fragiles, des éléments incomplets ou une adhérence insuffisante entre les couches. Les détails fins peuvent manquer et certaines parties de la pièce ne pas se former. Cependant, ces symptômes peuvent aussi venir d’un support inadéquat, d’une mauvaise adhérence au plateau, d’une résine mal mélangée ou d’un problème matériel. Ils ne suffisent donc pas à conclure que l’exposition est seule en cause.
Un temps trop élevé tend à élargir les zones polymérisées. Des trous peuvent se refermer, des détails rapprochés fusionner ou des arêtes perdre en netteté. La forme des défauts et leur répétition sur le test sont importantes : comparez les mêmes éléments entre les paliers, plutôt que de juger une pièce isolément.
| Observation sur le test | Interprétation possible | Vérification utile |
|---|
| Détails incomplets ou fragiles | Exposition possiblement trop faible, ou défaut d’adhérence entre couches | Comparer les paliers et vérifier supports, mélange et conditions de travail |
| Ouvertures rétrécies ou détails fusionnés | Exposition possiblement trop élevée | Comparer les zones fines avec les repères du modèle de test |
| Échec concentré sur les premières couches | Réglages de base, plateau ou procédure de nivellement à examiner | Contrôler séparément l’exposition de base et l’adhérence |
| Résultats irréguliers d’une impression à l’autre | Conditions variables ou problème matériel possible | Vérifier température, bac, film, écran et homogénéité de la résine |
Le tableau donne des pistes, pas un diagnostic définitif. Une pièce qui se détache du plateau peut nécessiter une vérification du nivellement ou des couches de base, tandis qu’un défaut répété dans les détails peut orienter vers l’exposition normale. Si un test donne des résultats incohérents, inspectez l’imprimante et le bac avant de poursuivre les ajustements.
Corriger un paramètre à la fois
Une fois le test interprété, modifiez uniquement l’exposition normale si c’est le réglage évalué. Reprenez le même modèle dans les mêmes conditions, puis comparez le nouveau résultat avec le précédent. Procédez par étapes suffisamment petites pour identifier une amélioration, sans sauter directement à une valeur très différente du profil de départ.
Ne confondez pas exposition normale et exposition des premières couches. Les couches de base servent notamment à ancrer la pièce au plateau ; leur rôle et leur nombre ne sont pas identiques à ceux des couches suivantes. Si le corps de la pièce présente des détails corrects mais que la base échoue, vérifiez d’abord le plateau, le nivellement, le nombre de couches de base et leur exposition, en suivant les recommandations du fabricant.
De même, une exposition bien ajustée ne corrige pas une orientation qui crée une grande surface de succion, des supports insuffisants ou un film de bac endommagé. Si vous changez ces paramètres en même temps, vous ne pourrez pas savoir lequel a amélioré le résultat. Pour chaque essai, notez la date, la référence de résine, la machine, la hauteur de couche, l’exposition testée et les observations visibles.
Repère pratique Changez un seul paramètre à la fois, puis consignez le résultat. Un réglage n’est utile que s’il peut être reproduit dans les mêmes conditions.
Confirmer le réglage et le conserver
Quand le test indique une plage satisfaisante, imprimez une pièce représentative de votre usage, avec une géométrie et des supports comparables à ceux de vos projets. Vérifiez les dimensions ou les détails qui comptent réellement pour vous, puis inspectez l’adhérence et la régularité des couches. Un réglage qui donne un bon résultat sur un motif de calibration doit encore être confirmé sur une pièce réelle.
Créez ensuite un profil identifié par la référence exacte de résine, sa couleur, l’imprimante et la hauteur de couche. Conservez les paramètres de base du fabricant avec vos modifications, plutôt que d’écraser le profil d’origine. Si vous changez de résine, de couleur, de hauteur de couche ou de machine, refaites au moins une vérification : ne supposez pas que le réglage enregistré reste valable dans ces nouvelles conditions.
Enfin, suivez les consignes de sécurité du fabricant pendant la manipulation, le nettoyage et le post-traitement. Portez les protections prévues, évitez le contact avec la résine non polymérisée et gérez les résidus conformément aux instructions applicables. Une calibration rigoureuse améliore la reproductibilité, mais elle ne dispense ni de l’entretien de l’imprimante ni d’un contrôle de chaque impression.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.