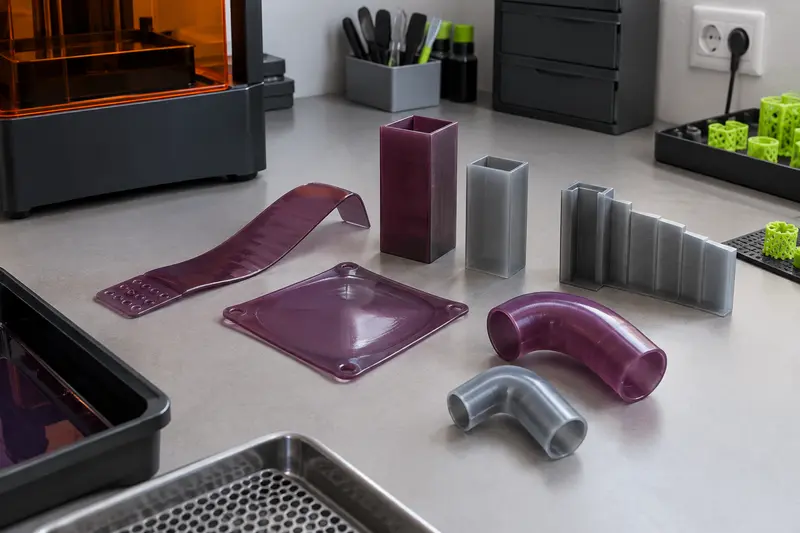
Une résine colorée ou opaque ne réagit pas nécessairement comme une résine claire, même sur la même imprimante. Voici comment comprendre cet effet et calibrer une nouvelle teinte sans modifier plusieurs paramètres à l’aveugle.
Oui, la couleur et l’opacité d’une résine pour impression 3D peuvent modifier la quantité de lumière qui atteint les zones à polymériser. Une teinte ou une formulation plus absorbante ou diffusante peut donc demander une exposition différente, mais la couleur seule ne permet pas de déduire une valeur fiable.
Pour choisir vos réglages, partez des indications du fabricant, puis calibrez la résine sur votre imprimante et avec votre profil d’impression. L’objectif est de vérifier l’exposition de chaque formulation, plutôt que de transposer automatiquement celle d’une autre couleur.
Pourquoi la lumière et la résine interagissent
Dans une imprimante à résine, une source lumineuse déclenche la polymérisation des zones définies par le fichier d’impression. La résine doit être compatible avec la longueur d’onde de cette source. La lumière UV et la résine colorée interagissent à travers une formulation qui comprend notamment des composants photosensibles et, selon le produit, des pigments ou des colorants.
La lumière ne se propage pas toujours de la même manière dans toutes les formulations. Une partie peut être absorbée ou diffusée avant d’atteindre les couches de résine situées sous la surface exposée. Si moins de lumière utile atteint ces zones, la profondeur de polymérisation peut diminuer. À l’inverse, une lumière qui pénètre davantage peut contribuer à durcir une zone plus épaisse que prévu et à réduire la netteté de certains détails.
Il ne s’agit pas d’une règle simple du type « couleur foncée, exposition toujours plus longue ». La nature des pigments, leur concentration, la transparence, les composants de la résine et la source de l’imprimante comptent également. Deux résines de teinte similaire peuvent donc se comporter différemment. Les indications figurant sur la fiche du produit et dans la notice de la machine restent le point de départ le plus pertinent.
À retenir La couleur donne un indice, pas une valeur d’exposition. La composition de la résine et la compatibilité avec la source lumineuse déterminent aussi le résultat.
Ce que changent la couleur et l’opacité
L’influence de la couleur de résine sur l’exposition se manifeste surtout dans la façon dont la lumière est transmise, absorbée ou dispersée. Une résine très pigmentée peut limiter la pénétration lumineuse. Une formule opaque peut aussi diffuser la lumière, ce qui rend la frontière entre les zones exposées et non exposées moins nette. L’effet exact varie selon la formulation et ne peut pas être déduit du seul nom de la couleur.
Les teintes sombres tendent parfois à absorber davantage de lumière, tandis que certaines teintes claires ou chargées en pigments peuvent la diffuser. Ce sont des tendances possibles, pas des prescriptions de réglage. Même une résine qui paraît opaque dans le bac peut être conçue pour polymériser correctement avec un profil particulier. À l’inverse, une résine visuellement translucide ne garantit pas une grande profondeur de polymérisation.
| Caractéristique observée | Effet possible | Point à vérifier |
|---|
| Teinte très pigmentée | Absorption ou diffusion accrue de la lumière | Exposition et netteté des détails sur une pièce test |
| Résine opaque | Pénétration lumineuse potentiellement limitée | Polymérisation des zones fines et adhérence des couches |
| Résine translucide | Lumière susceptible de traverser davantage le matériau | Surpolymérisation locale et perte de précision |
| Nouvelle formulation ou nouvelle marque | Réponse différente, même avec une couleur proche | Compatibilité, profil conseillé et calibration dédiée |
Les réglages d’une résine opaque pour imprimante 3D ne se résument donc pas à augmenter le temps d’exposition. Une exposition excessive peut élargir les zones durcies, fermer des ouvertures ou arrondir des détails. Une exposition insuffisante peut, elle, provoquer des couches fragiles, des détails incomplets ou un décollement. Il faut rechercher un équilibre entre la cohésion de la pièce et la fidélité de sa géométrie.
Si vous comparez plusieurs formulations, consultez les différentes familles de résines d’impression 3D et vérifiez les consignes propres au produit retenu. Une résine standard, flexible ou lavable à l’eau peut avoir une chimie et un comportement différents, indépendamment de sa couleur.
Une méthode de calibration reproductible
La calibration d’une résine de couleur différente doit se faire dans des conditions aussi constantes que possible. Avant de modifier le profil, vérifiez que la résine correspond à la source lumineuse de l’imprimante et relevez les paramètres recommandés par son fabricant. Si celui‑ci fournit un profil pour votre machine, utilisez‑le comme base, sans le considérer comme une garantie identique pour toutes les versions de l’imprimante.
- Préparez la résine. Mélangez‑la selon la notice, sans créer de bulles, et vérifiez qu’elle est homogène. Respectez les consignes de température et de manipulation du fabricant. Une résine qui a reposé ou dont les pigments se sont déposés peut ne pas présenter le même aspect dans tout le bac.
- Vérifiez l’imprimante. Assurez-vous que l’écran, le bac et le film sont propres et en bon état. Contrôlez aussi le nivellement du plateau et les paramètres du fichier tranché. Un problème matériel ou de préparation peut ressembler à une exposition incorrecte.
- Choisissez un modèle de test adapté. Privilégiez une pièce qui montre à la fois des détails fins, des parois, des ouvertures et des éléments qui doivent rester séparés. Un modèle de calibration connu facilite la comparaison, à condition de garder le même fichier et la même orientation d’un essai à l’autre.
- Ne changez qu’un paramètre à la fois. Commencez par l’exposition normale des couches, en suivant les recommandations disponibles. Gardez constants les autres réglages, comme la hauteur de couche et les mouvements du plateau. Notez chaque essai pour pouvoir revenir à une configuration précédente.
- Nettoyez et examinez l’échantillon. Appliquez le même lavage et le même post-traitement à chaque test, conformément à la notice de la résine. Vérifiez la géométrie, les détails, les ouvertures et la solidité apparente. La couleur visuelle après polymérisation peut différer de celle de la résine liquide, elle ne suffit donc pas à juger la qualité d’exposition.
- Confirmez le résultat sur une pièce représentative. Un petit test géométrique sert à comparer des réglages, mais il ne reproduit pas toutes les contraintes d’une pièce réelle. Avant une impression longue ou une série, validez le profil sur un modèle proche de votre usage.
Les couches de base contribuent surtout à l’adhérence au plateau. Ne les augmentez pas automatiquement parce que vous avez changé de couleur : une valeur excessive peut compliquer le retrait de la pièce et déformer sa base. Si l’impression se décolle, recherchez aussi une cause mécanique ou de préparation avant d’attribuer le défaut à la teinte.
Pour approfondir le choix des paramètres et la lecture d’un test, consultez notre guide sur la recherche des réglages d’exposition adaptés à une résine. Les valeurs de départ doivent toujours être vérifiées avec votre combinaison précise de machine, résine et profil de tranchage.
Une résine 8K fluide pour obtenir des détails nets et des surfaces soignées sur imprimante compatible 405 nm.
Une résine 405 nm pensée pour des détails précis et des pièces plus résistantes, sur imprimantes LCD ou DLP.
Lire les défauts sans incriminer trop vite la couleur
Un échec d’impression ne prouve pas que la résine est trop opaque ou que son exposition est incorrecte. Plusieurs causes peuvent produire des symptômes proches. Une pièce qui ne tient pas au plateau peut révéler un nivellement à reprendre, un plateau mal préparé, une exposition de base inadaptée ou des paramètres de mouvement qui sollicitent trop les premières couches.
Des détails qui fusionnent ou des ouvertures qui se bouchent peuvent signaler une exposition trop importante, mais aussi une géométrie trop fine, une orientation défavorable ou un phénomène de diffusion. Des zones fragiles ou manquantes peuvent être associées à une exposition trop faible, à une résine mal mélangée, à une température hors des consignes ou à une contamination du bac. Il faut donc comparer plusieurs indices plutôt que corriger un seul chiffre immédiatement.
Un diagnostic méthodique consiste à noter le défaut, à contrôler les éléments faciles à vérifier, puis à refaire un essai en ne changeant qu’un paramètre. Si le résultat ne s’améliore pas, revenez au réglage précédent et examinez une autre cause. Ce suivi évite de compenser un problème de film, d’écran ou de préparation par une exposition qui rendrait le profil moins fiable.
Évitez les corrections en chaîne Modifier à la fois l’exposition, les couches de base et la vitesse de levage empêche de savoir quel changement a aidé. Isolez les variables et consignez les essais.
Tenir compte de l’imprimante et de sa source lumineuse
Le comportement d’une résine dépend aussi de l’imprimante. Les systèmes MSLA, DLP et SLA ne distribuent pas la lumière de la même manière. La longueur d’onde, la puissance utile, l’écran ou le système de projection et l’état des composants participent au résultat. Une valeur d’exposition provenant d’une autre machine n’est donc pas forcément transposable, même si la résine porte la même couleur.
Vérifiez la compatibilité annoncée par le fabricant de la résine et celle de votre imprimante. Certaines résines sont formulées pour une plage de longueurs d’onde précise. Un temps d’exposition plus long ne corrige pas nécessairement une incompatibilité spectrale. Si vous comparez des machines, le type d’écran et la technologie peuvent compter autant que le format ou la résolution annoncée.
Un écran monochrome peut offrir des caractéristiques différentes d’un écran couleur, notamment dans la transmission de la lumière et les profils d’exposition couramment utilisés. Cela ne signifie pas que toute résine opaque devient automatiquement plus simple à régler. Consultez notre explication sur le rôle d’un écran monochrome en impression résine avant de comparer des valeurs relevées sur deux machines.
Des détails fins et une cadence jusqu’à 150 mm/h, avec des automatismes pensés pour simplifier vos impressions résine.
Une imprimante résine 10K pensée pour les détails fins, avec contrôle intelligent et vitesse jusqu’à 120 mm/h.
Choisir une résine en fonction de votre projet
Pour un achat, ne choisissez pas une résine uniquement à partir d’une couleur ou d’une mention d’opacité. Commencez par les propriétés nécessaires à la pièce : niveau de détail recherché, souplesse ou rigidité, résistance attendue, méthode de lavage et compatibilité avec votre imprimante. Examinez ensuite les recommandations de réglage, les consignes de post-traitement et les informations relatives à la longueur d’onde.
Si la teinte est déterminante, cherchez des informations explicites sur la formulation concernée plutôt que de supposer qu’une autre couleur de la gamme partagera le même profil. À l’ouverture d’un nouveau flacon, conservez la référence exacte et la version du produit. Pour les ateliers qui alternent plusieurs couleurs, gardez des profils séparés et identifiés, plutôt que de remplacer un profil existant sans historique.
- Pour une pièce détaillée : vérifiez que les caractéristiques de la résine conviennent aux détails visés, puis évaluez la définition obtenue sur votre machine.
- Pour une pièce opaque : calibrez l’exposition et contrôlez en particulier les parois fines et les ouvertures, qui révèlent les pertes de détail.
- Pour des changements fréquents de couleur : prévoyez un nettoyage soigneux du bac et des outils afin d’éviter qu’un pigment résiduel ne contamine le lot suivant.
- Pour une série : notez le nom du produit, la couleur, la machine et les paramètres retenus, puis contrôlez le premier exemplaire avant de lancer la production complète.
Le coût de la calibration fait partie du choix : une nouvelle formulation demande du temps de test et peut nécessiter un profil dédié. Si votre priorité est la répétabilité, limitez les changements simultanés de résine, de machine et de réglages. Vous pourrez ainsi attribuer plus facilement une différence de résultat à sa cause probable.
Sécurité et conservation des réglages
Les essais de calibration impliquent de manipuler de la résine liquide et des pièces qui ne sont pas encore complètement post-traitées. Portez les équipements prévus par le fabricant et organisez votre poste pour éviter les éclaboussures et les contacts accidentels. Respectez les consignes de lavage, de polymérisation et de gestion des résidus. Une station de post-traitement peut faciliter certaines étapes, mais elle ne remplace pas les instructions du produit.
Après une impression, remettez la résine inutilisée dans son contenant selon les recommandations du fabricant et nettoyez le bac si vous changez de formulation ou de couleur. Ne versez pas de résine ou de liquide de lavage dans l’évier. Pour connaître les précautions adaptées au poste, consultez notre guide sur les équipements de protection pour manipuler la résine.
Enfin, archivez les paramètres qui ont été validés et indiquez clairement à quelle résine et à quelle imprimante ils correspondent. Une fiche de suivi peut noter la date, la référence et la couleur du produit, l’état du matériel, les réglages testés et les observations sur l’échantillon. Cette habitude évite de repartir de zéro, sans transformer un ancien profil en valeur universelle.
En pratique, la couleur et l’opacité orientent les vérifications, mais ne remplacent ni la fiche technique ni un essai contrôlé. La méthode la plus fiable consiste à repartir d’une base documentée, à conserver un environnement stable et à valider la nouvelle teinte sur une pièce test représentative.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.