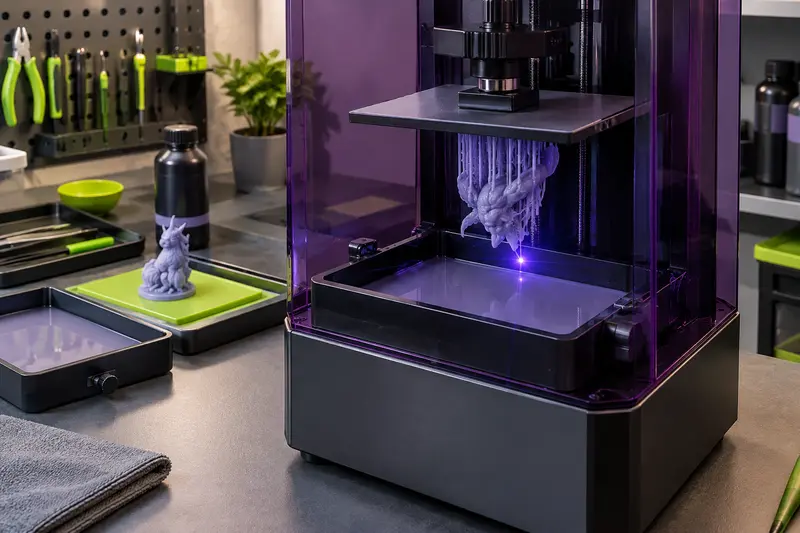
Le volume indiqué sur une fiche technique est une limite théorique, pas toujours l’espace que vous pourrez exploiter pour une pièce équipée de ses supports. Pour choisir une imprimante adaptée, confrontez les dimensions de la pièce orientée à celles du plateau et à la hauteur disponible, puis vérifiez le placement dans le logiciel de préparation.
Pour estimer le volume d’impression utile d’une imprimante 3D résine, ne vous fiez pas uniquement au chiffre de volume annoncé. Comparez les dimensions de la pièce dans son orientation d’impression, supports compris, avec la largeur, la profondeur et la hauteur disponibles dans la machine.
Cette vérification permet de distinguer le volume de construction théorique de l’espace réellement exploitable. Elle aide aussi à repérer les projets qui devront être réorientés, séparés en plusieurs éléments ou imprimés sur une machine de plus grand format.
Lire correctement le volume annoncé
Une fiche technique exprime généralement le volume de construction sous la forme de trois dimensions, par exemple largeur × profondeur × hauteur, ou X × Y × Z. Ces valeurs décrivent une enveloppe rectangulaire maximale dans laquelle le logiciel peut placer un modèle. Elles ne signifient pas que toutes les formes de cette taille pourront être imprimées dans n’importe quelle orientation.
Le volume de construction d’une imprimante résine correspond à un repère utile pour comparer des machines, mais il ne faut pas le confondre avec le volume de résine contenu dans la cuve ni avec le volume solide de votre objet. Une pièce creuse peut occuper une grande enveloppe dans la machine tout en consommant relativement peu de matériau. À l’inverse, une forme dense de dimensions modestes peut demander une quantité de résine importante.
Vérifiez que les trois mesures sont bien données dans le même ordre et avec les mêmes unités. La dimension verticale correspond à l’axe de déplacement du plateau, tandis que les deux autres décrivent la surface d’impression. En cas de doute, consultez le schéma coté ou la notice du modèle plutôt que de déduire l’orientation à partir d’une seule valeur.
- Largeur et profondeur indiquent l’étendue disponible sur le plateau.
- Hauteur désigne la distance maximale de construction selon l’axe vertical.
- Volume total résume ces trois dimensions, mais masque les limites propres à chaque axe.
Pour une pièce longue et basse, la surface du plateau peut être le facteur déterminant. Pour un objet élancé, c’est plutôt la hauteur maximale d’impression en résine qui risque de limiter le projet. Deux machines affichant un volume global comparable peuvent donc convenir à des géométries très différentes.
Distinguer les dimensions du plateau de l’espace imprimable
Les dimensions du plateau d’une imprimante 3D résine ne sont pas toujours identiques aux dimensions utiles indiquées pour la construction. Le plateau est la pièce métallique sur laquelle l’impression adhère ; les cotes de construction décrivent plutôt la zone reconnue par le fabricant pour placer un modèle. Évitez de remplacer l’une par l’autre sans vérifier la documentation.
La surface physique peut comporter des bords, des éléments de fixation ou une forme qui ne permet pas de profiter de chaque millimètre. Le bac à résine, le film et les limites de déplacement du plateau participent également à la géométrie réelle de la machine. Les fabricants donnent normalement un volume maximal destiné à la préparation des fichiers, mais l’espace exploitable dépend ensuite de la forme, du positionnement et des consignes propres au modèle.
Il faut aussi séparer la zone d’impression de l’encombrement de l’appareil. Le couvercle, l’accès au plateau, le retrait du bac et la place nécessaire pour manipuler une grande pièce comptent dans l’installation, mais ne réduisent pas automatiquement les dimensions de construction. Si votre poste est contraint, mesurez ces deux espaces séparément : celui de l’impression et celui nécessaire à l’usage quotidien.
| Information à vérifier | Ce qu’elle décrit | Utilité pour votre projet |
|---|
| Volume de construction | Enveloppe maximale annoncée selon trois axes | Premier filtre pour comparer les formats |
| Dimensions du plateau | Surface physique de la plateforme | Repère pour une pièce large ou longue |
| Hauteur maximale | Course verticale disponible pour construire | Repère pour une pièce haute ou inclinée |
| Encombrement de la machine | Place occupée par l’appareil et ses accès | Vérification de l’installation et de la manutention |
Si vous hésitez entre plusieurs formats, comparez les trois dimensions séparément et non seulement leur produit. La catégorie des imprimantes 3D résine permet de repérer les familles de machines, mais la fiche du modèle retenu reste la référence pour ses cotes exactes.
Mesurer la pièce dans son orientation d’impression
Un modèle numérique est souvent décrit par ses dimensions dans son orientation de conception. Or, vous pouvez le faire pivoter sur les axes du plateau pour améliorer son placement, réduire certaines contraintes ou faciliter la disposition des supports. La mesure pertinente est donc celle de la pièce une fois orientée dans le logiciel de préparation, pas nécessairement celle de son dessin d’origine.
Commencez par repérer les dimensions hors tout de l’objet, puis testez différentes orientations dans le trancheur. Une pièce inclinée peut présenter une empreinte plus petite sur le plateau, mais sa hauteur augmente souvent. Une rotation peut également faire dépasser une extrémité sur un axe alors qu’elle rentrait dans l’autre orientation. Il n’existe donc pas de règle simple selon laquelle incliner une grande pièce la fait toujours mieux tenir.
Regardez les dimensions de l’enveloppe occupée par le modèle après chaque rotation. Lorsque le logiciel affiche les cotes sélectionnées, contrôlez les trois axes et assurez-vous que le fichier est placé dans les limites de la machine choisie. Pour une forme irrégulière, la boîte englobante donne une première alerte, mais l’aperçu dans le trancheur est plus parlant : il montre la géométrie réelle par rapport au plateau et au volume disponible.
Le bon repère Mesurez l’objet dans l’orientation que vous comptez réellement imprimer. Une cote de catalogue ou la taille du fichier dans son orientation initiale ne suffit pas à confirmer qu’il tient sur le plateau.
Avant d’acheter une machine, préparez si possible le modèle dans le logiciel prévu pour elle ou dans un outil qui permet de définir ses dimensions de construction. Cette simulation n’est pas une garantie de réussite mécanique, mais elle permet d’écarter rapidement les orientations manifestement trop grandes. Pour approfondir le choix des formats, consultez aussi notre guide sur l’intérêt d’une imprimante résine grand format.
Ajouter les supports et les marges au calcul
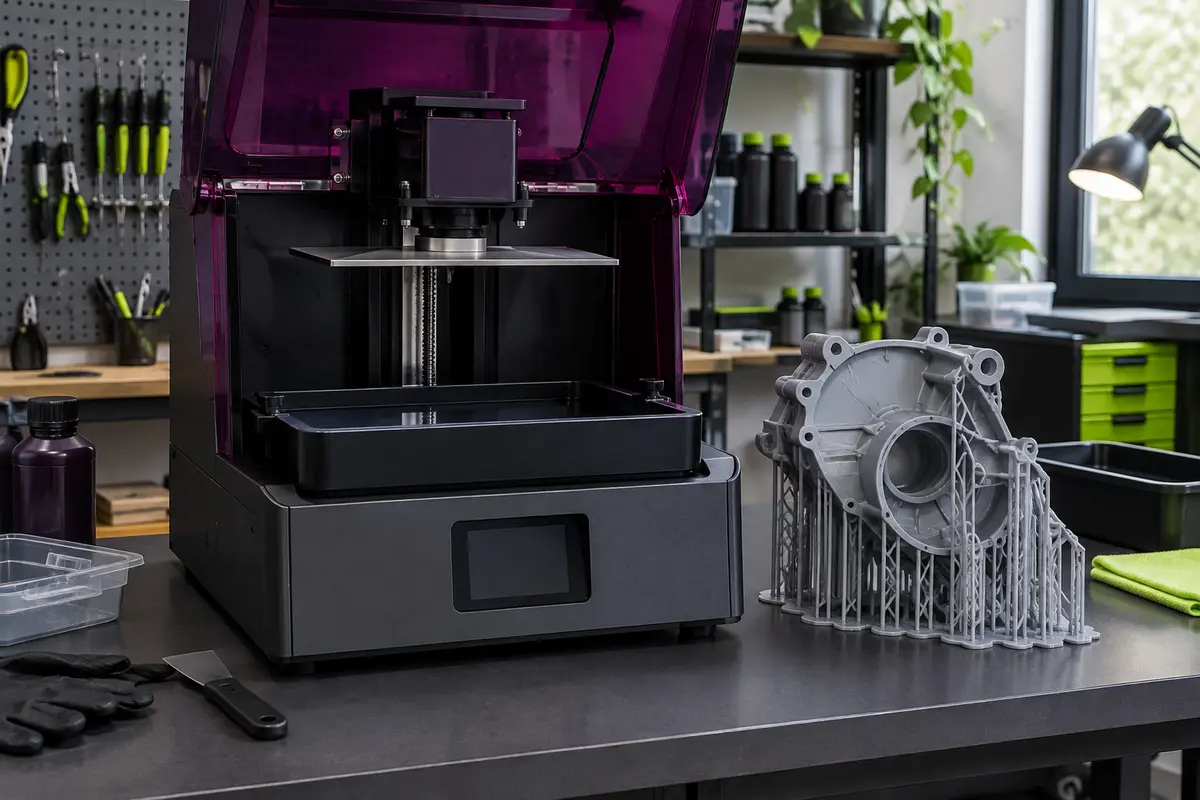
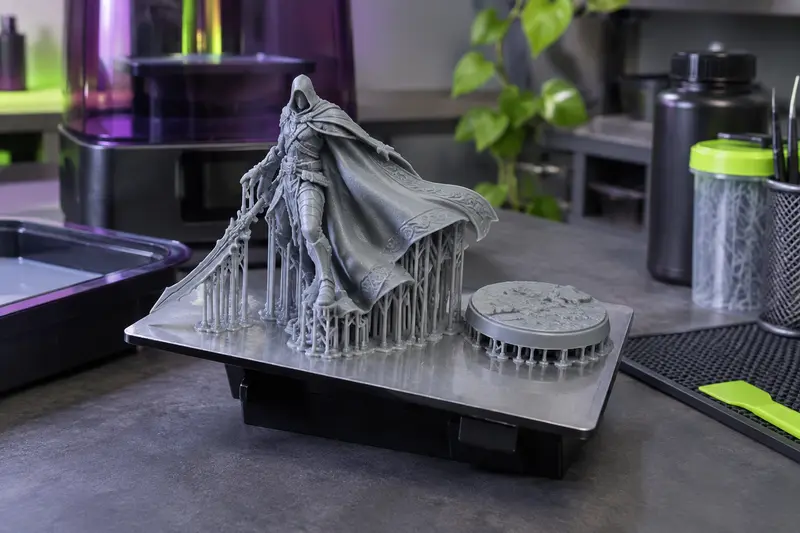
Le modèle seul ne représente pas toujours l’espace nécessaire pour imprimer une grande pièce en résine. Les supports, le radeau éventuel et les structures de maintien étendent l’enveloppe occupée. Selon l’orientation et la géométrie, ils peuvent ajouter de la hauteur, agrandir l’empreinte au plateau ou rapprocher certaines zones des limites de construction.
Dans le trancheur, générez les supports avant de conclure qu’une pièce passe. Vérifiez les dimensions de l’ensemble et pas seulement celles du maillage d’origine. Portez une attention particulière aux extrémités, aux points d’ancrage, au radeau et aux supports qui se développent vers le bas. Une pièce qui tient tout juste sans accessoires peut ne plus être plaçable une fois ces éléments ajoutés.
Ne confondez pas la taille de la structure de supports avec une marge de sécurité universelle. La distance à conserver par rapport aux bords dépend de la machine, de la pièce et des recommandations du fabricant. Évitez de bâtir votre choix sur une marge improvisée : gardez plutôt une réserve raisonnable dans le logiciel et vérifiez que les structures restent entièrement dans la zone autorisée.
- Orientez le modèle, puis générez les supports adaptés à sa géométrie.
- Contrôlez l’enveloppe complète, radeau compris si vous en utilisez un.
- Repérez toute collision avec les limites du plateau ou la hauteur de construction.
- Réexaminez le placement après chaque modification de l’orientation ou des supports.
Les supports ne sont pas seulement une question d’encombrement. Leur disposition influence aussi la stabilité pendant l’impression et les marques à retirer au post-traitement. Pour une pièce détaillée, mieux vaut évaluer ensemble le placement, les zones de contact et les possibilités de retrait, plutôt que de réduire les supports au minimum pour gagner quelques millimètres.
Évaluer la hauteur maximale d’impression en résine
La hauteur annoncée se rapporte à l’axe vertical de la machine, mais la hauteur réellement nécessaire dépend de la position du modèle. Si vous imprimez une pièce debout, sa grande dimension peut presque correspondre à la hauteur utile. Si vous l’inclinez, sa projection verticale change et les supports peuvent encore l’allonger. Il faut donc contrôler la cote verticale une fois l’orientation et le supportage définis.
Une limite verticale atteinte au millimètre près laisse peu de latitude pour corriger le placement. En pratique, un modèle proche de la limite peut être difficile à orienter sans dépasser la course disponible. Vérifiez également les indications du logiciel sur le volume autorisé et les éventuelles limites propres au profil d’imprimante. Ne supposez pas qu’un objet plus court que la hauteur annoncée passe automatiquement : son orientation peut aussi le faire dépasser en largeur ou en profondeur.
Pour une grande pièce, comparez plusieurs placements plutôt que de choisir d’emblée la position qui semble la plus naturelle. Une position plus basse peut réduire le risque de dépassement en hauteur, mais augmenter la surface occupée sur le plateau. Une position plus verticale peut libérer de la place sur la surface et accroître la hauteur totale. Le meilleur compromis dépend de la géométrie, des supports envisageables et de la qualité de surface recherchée.
Suivre une méthode de vérification avant l’achat
Une comparaison fiable commence par le fichier de la pièce et se termine par la validation du placement dans le logiciel. Cette méthode évite de choisir une imprimante sur une valeur globale qui ne décrit pas les contraintes spécifiques de votre projet.
- Relevez les dimensions hors tout du modèle et repérez ses éléments les plus longs, larges ou hauts.
- Testez plusieurs orientations dans le trancheur, en observant les projections sur les trois axes.
- Ajoutez les supports et le radeau envisagé, puis vérifiez l’enveloppe totale.
- Comparez chaque axe avec les dimensions de construction de la machine, sans vous limiter au volume global.
- Examinez la marge disponible et vérifiez les avertissements du logiciel ou les consignes du fabricant.
- Anticipez la sortie et le post-traitement : une pièce imprimable doit aussi pouvoir être manipulée, lavée et polymérisée selon les équipements et consignes applicables.
Si le modèle ne tient pas, essayez une autre orientation, réduisez sa taille seulement si le projet le permet, ou envisagez une séparation en plusieurs éléments. Le découpage implique ensuite de prévoir l’assemblage, les surfaces de raccord et la finition. Pour les projets qui nécessitent régulièrement une grande enveloppe, comparez les imprimantes résine grand volume à partir de leurs dimensions par axe, de leur encombrement et de leur compatibilité avec votre espace de travail.
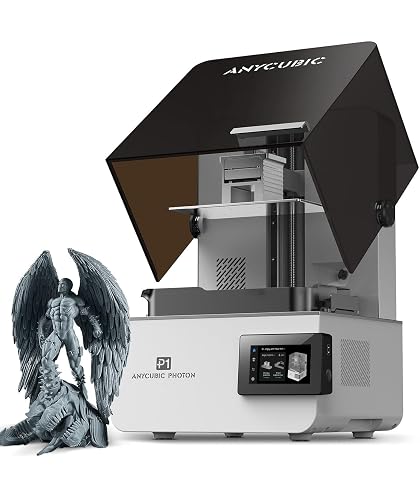
Un volume de 6,5 L, une résolution 14K et une mécanique stable pour imprimer des pièces détaillées en un seul lot.
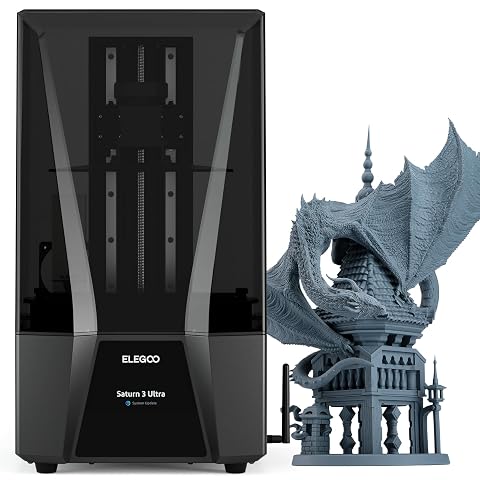
La précision 12K, un volume généreux et le Wi‑Fi réunis pour produire des pièces détaillées à votre rythme.
Choisir selon le projet, pas seulement le volume
Une imprimante plus grande ne constitue pas automatiquement le meilleur choix. Si vos pièces sont surtout petites ou moyennes, un format plus compact peut mieux correspondre à vos besoins. En revanche, un plateau plus vaste peut faciliter le placement de pièces larges ou de plusieurs objets, à condition que l’espace disponible, le bac et les opérations de manutention soient adaptés.
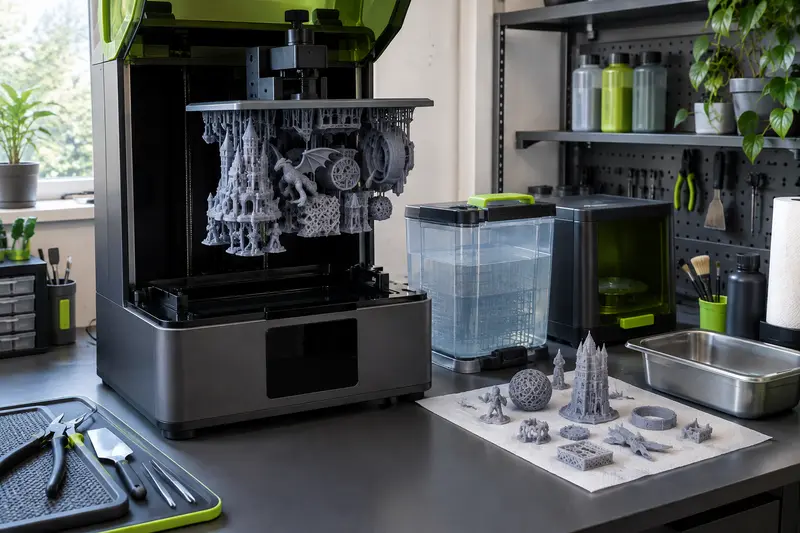
Vérifiez aussi la cohérence entre le format de la machine et les autres étapes. Une grande pièce peut être difficile à retirer et à manipuler, et elle doit ensuite tenir dans les équipements de lavage ou de polymérisation que vous utilisez. Les dimensions des paniers, des cuves et des compartiments de post-traitement sont donc à examiner séparément. Le fait qu’une pièce tienne dans l’imprimante ne garantit pas qu’elle passera entière dans une station.
Le choix de la résine ne change pas les dimensions maximales de construction, mais ses propriétés et les consignes de traitement peuvent influer sur la conception et la manipulation de la pièce. Consultez les indications du fabricant de la résine et de l’imprimante avant de définir votre procédure. Pour comparer des machines, vous pouvez aussi mettre en regard les familles MSLA monochromes et les formats grand volume, sans supposer que la technologie seule détermine la taille pratique d’une pièce.
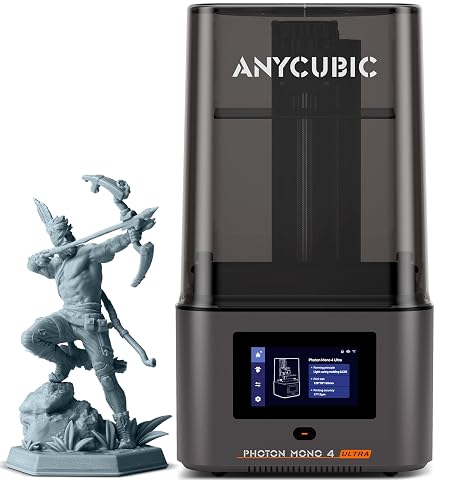
Une imprimante résine 10K pensée pour les détails fins, avec contrôle intelligent et vitesse jusqu’à 120 mm/h.
À retenir avant de valider La pièce, ses supports et son orientation forment un seul ensemble de dimensions à comparer au volume de construction. Vérifiez aussi que les équipements de post-traitement peuvent accueillir la pièce obtenue.
Pour une décision solide, demandez-vous quelle est la plus grande pièce que vous imprimerez réellement, dans quelle orientation elle sera viable et si elle devra être découpée. Comparez ensuite les cotes de construction axe par axe, confirmez le résultat dans un trancheur et prenez en compte la place nécessaire autour de la machine. C’est cette confrontation entre géométrie réelle et limites de l’appareil, plutôt qu’un seul chiffre de volume, qui donne une estimation utile.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.