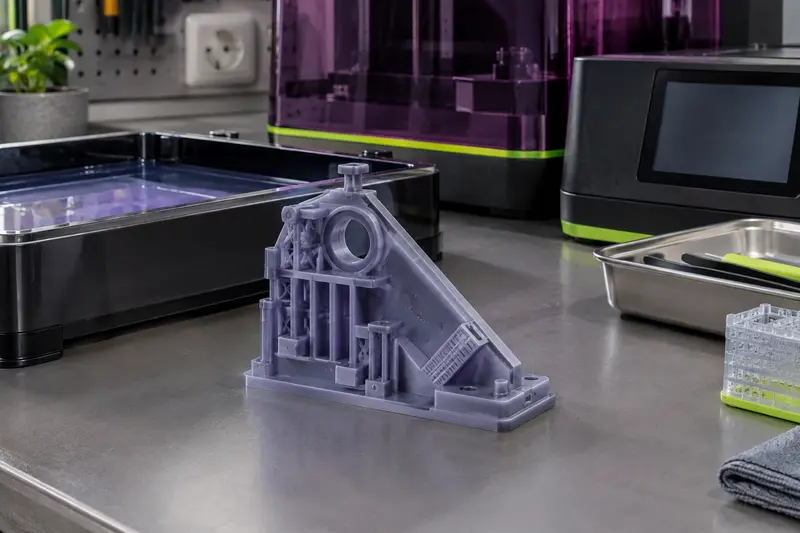
Une imprimante SLA à laser solidifie la résine en dirigeant un faisceau UV sur chaque couche, selon le tracé calculé par le logiciel. Cette méthode convient à des pièces détaillées, mais le choix dépend aussi de leur forme, du volume utile, de la résine et du post-traitement.
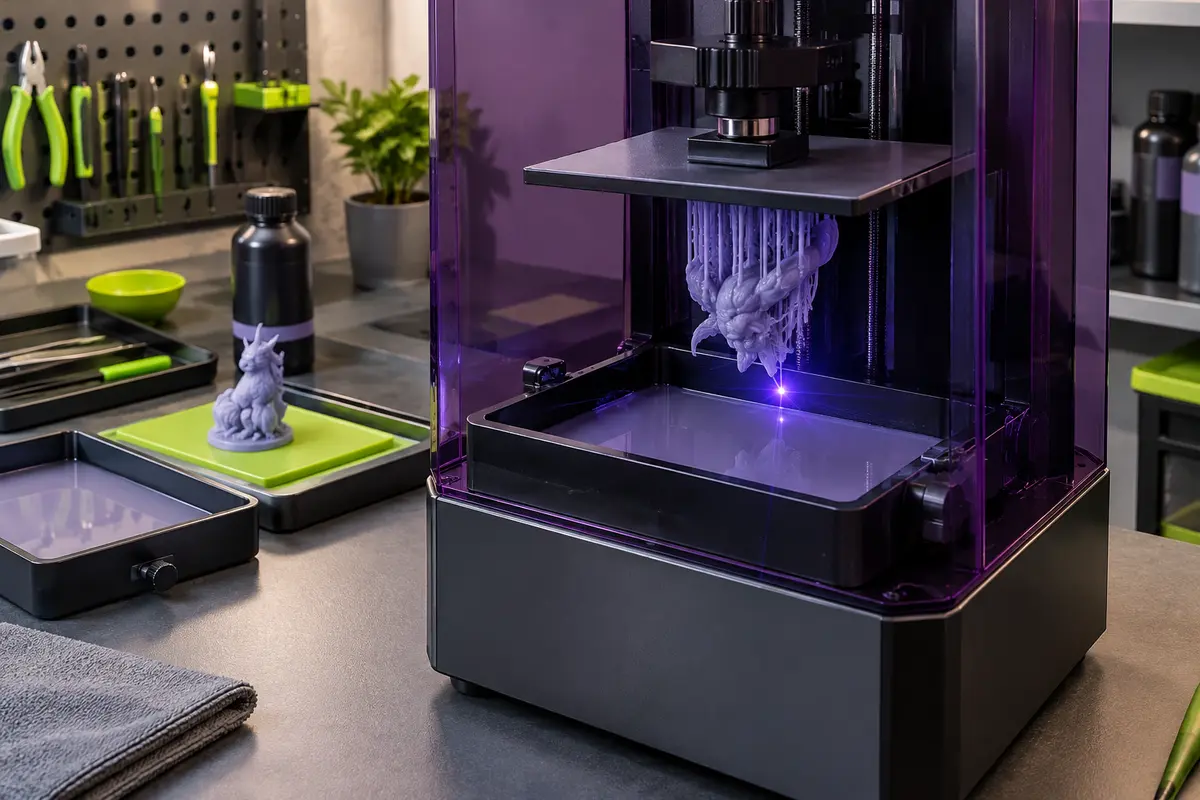
Le fonctionnement d’une imprimante 3D à résine SLA avec laser repose sur un faisceau UV qui dessine, couche après couche, les zones à solidifier dans une cuve de résine liquide. Des miroirs mobiles orientent le faisceau pour suivre les contours et remplir les surfaces définis par le fichier préparé dans le logiciel de tranchage.
Cette méthode se distingue des imprimantes qui utilisent un écran LCD ou un projecteur pour exposer une couche entière. Pour choisir, examinez donc autant le système optique que le niveau de détail attendu, la géométrie des pièces, la taille du plateau, les résines compatibles et les tâches de post-traitement.
Comment le laser forme les couches
Une imprimante SLA à laser comprend généralement une source lumineuse UV, un système de miroirs galvanométriques, une cuve transparente contenant la résine et un plateau de fabrication. Le logiciel découpe le modèle 3D en couches et transmet à la machine les zones à exposer. La résine réagit à la lumière en se solidifiant là où le faisceau l’atteint avec une exposition suffisante.
Pour chaque couche, les miroirs orientent le faisceau sur la surface de résine. Il suit d’abord certains contours, puis parcourt les zones intérieures selon une stratégie de balayage. Le laser ne se contente donc pas de dessiner le bord de la pièce : il doit aussi solidifier les surfaces nécessaires à la couche. Une fois cette étape terminée, le plateau se déplace afin de permettre la formation de la couche suivante. Le sens du mouvement et la manière dont la pièce se sépare du fond de la cuve dépendent de la conception de la machine.
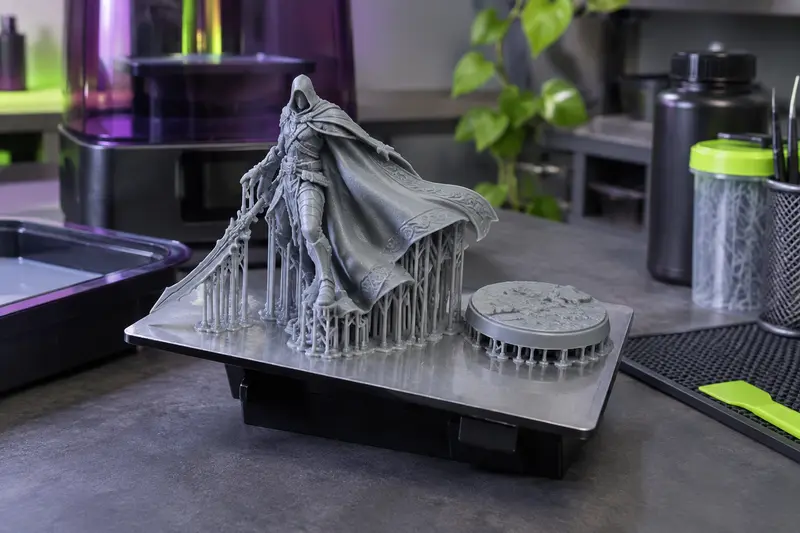
La succession de ces expositions construit la pièce selon l’axe vertical. Les couches ne sont pas toutes identiques : chacune correspond à une section du modèle à cet endroit précis. Les supports, ajoutés dans le logiciel, maintiennent les parties en surplomb et relient la pièce au plateau. Ils facilitent aussi la fabrication, mais peuvent laisser des marques à leur point de contact.
Le laser ne détermine pas seul la qualité finale. Le logiciel de tranchage, la mise au point optique, l’alignement des miroirs, la régularité de l’exposition, la résine et les réglages de la machine comptent également. Après l’impression, la pièce doit généralement être nettoyée puis exposée à une source UV adaptée, conformément aux instructions de la résine. Elle n’est pas automatiquement prête à l’emploi à la sortie de la cuve.
À retenir Une couche est une section du modèle solidifiée par exposition lumineuse. La finesse perçue dépend de l’ensemble de la chaîne, de la préparation du fichier au post-traitement, et pas uniquement du laser.
Laser, écran LCD et projecteur : quelles différences ?
La technologie SLA à laser en impression 3D résine expose les zones de la couche en balayant la surface avec un faisceau dirigé. Dans une imprimante MSLA, une source UV éclaire un écran LCD qui masque les zones à ne pas polymériser : l’image de la couche est ainsi exposée en une fois. Une machine DLP projette, elle aussi, une image de couche, à l’aide d’un projecteur. Ces architectures partagent le principe de la photopolymérisation, mais pas la manière de produire et de distribuer la lumière.
| Technologie | Formation de la couche | Point à examiner |
|---|
| SLA à laser | Un faisceau parcourt les zones à solidifier. | Optique, balayage, calibration et détails du système laser. |
| MSLA | Un écran LCD masque une image éclairée par une source UV. | Définition de l’écran, taille de la zone de fabrication et disponibilité des pièces. |
| DLP | Un projecteur expose l’image de la couche. | Résolution dans la zone de travail et qualité de projection. |
Les différences entre le laser SLA et l’écran LCD influencent le rythme et la façon dont la machine traite une couche, mais elles ne suffisent pas à désigner une technologie comme meilleure dans tous les cas. Un laser doit parcourir les surfaces à exposer, tandis qu’un système LCD masque une image entière. En pratique, la durée dépend aussi de la surface exposée, de l’épaisseur des couches, des réglages, de la résine et des mouvements mécaniques. Comparez les données de machines réellement destinées à votre usage plutôt que de déduire la vitesse du seul principe d’exposition.
Les appellations commerciales peuvent prêter à confusion : certains fabricants emploient « SLA » de manière large pour parler de l’impression résine, y compris de machines à écran. Dans un comparatif technique, vérifiez si la lumière est dirigée par un laser, filtrée par un écran LCD ou projetée par un système DLP. Un comparatif des technologies MSLA, DLP et SLA peut aider à replacer ces termes dans leur contexte.
Évaluer les détails produits par un laser SLA
Pour juger les détails produits par un laser SLA, ne vous arrêtez pas à une valeur de résolution isolée. La taille du faisceau et sa mise au point influencent la finesse du tracé, tandis que la précision du système de déplacement affecte sa position. La qualité optique sur toute la zone de fabrication importe aussi : un résultat peut varier entre le centre et les bords si la machine n’expose pas de manière homogène.
La résolution dans le plan horizontal et la hauteur de couche décrivent deux aspects différents. La première concerne la position des détails sur la surface de fabrication. La seconde détermine la finesse de la succession verticale des couches. Réduire la hauteur de couche peut rendre moins visibles certaines strates, mais ne garantit pas à lui seul des contours plus fins dans le plan horizontal. Pour approfondir ces notions, consultez notre guide sur la haute définition et la résolution en impression résine.
La géométrie de la pièce intervient également. Un texte en relief, une arête vive, une surface courbe et une paroi mince ne sollicitent pas la machine de la même façon. Une exposition mal adaptée peut élargir des détails fins, les rendre moins lisibles ou fragiliser des éléments étroits. La couleur et l’opacité de la résine peuvent modifier la pénétration de la lumière et donc les réglages à employer. Il n’existe pas de durée d’exposition universelle : suivez les indications propres à la résine et validez les paramètres avec des essais adaptés.
- Comparez les détails annoncés avec des exemples de pièces proches de vos projets.
- Vérifiez que la zone de fabrication conserve la qualité attendue, et pas seulement une résolution théorique.
- Examinez les réglages accessibles et les profils proposés pour les résines compatibles.
- Anticipez l’effet des supports, du lavage et de la polymérisation finale sur les petits détails.
Quels projets profitent de cette technologie ?
Les usages d’une imprimante SLA pour la résine dépendent de la précision recherchée et des dimensions des objets. Le balayage laser peut convenir à des pièces où les contours, les petites formes et les surfaces détaillées comptent, à condition que l’optique, le réglage et le matériau soient adaptés. Il peut donc être envisagé pour des prototypes visuels, des objets de modélisme, des figurines, des maquettes ou des pièces de conception dont la géométrie se prête à l’impression résine.
Les pièces avec des creux, des parois fines ou des éléments en porte‑à‑faux demandent une préparation attentive. Il faut orienter le modèle pour limiter les zones difficiles à imprimer et placer les supports sans masquer les détails importants. Des supports trop nombreux peuvent abîmer les surfaces au retrait ; trop peu peuvent entraîner des déformations ou des échecs. Une miniature, par exemple, bénéficie souvent d’une orientation choisie pour préserver le visage et les reliefs visibles, plutôt que d’une pose qui semble simplement la plus naturelle.
La technologie ne définit pas, à elle seule, les propriétés mécaniques de la pièce. Une résine standard peut convenir à certains prototypes et objets détaillés, mais sa résistance, sa souplesse et son comportement dépendent de sa formulation et des conditions d’utilisation. Pour des pièces sollicitées, flexibles ou destinées à un environnement particulier, vérifiez les caractéristiques documentées du matériau et la compatibilité avec la machine. Parcourez les résines d’impression 3D disponibles en fonction de l’usage visé, sans assimiler la finesse d’impression à une résistance mécanique garantie.
Pour de grandes pièces, le volume utile devient souvent un critère plus déterminant que la seule finesse du laser. Une grande machine peut recevoir des modèles plus volumineux ou plusieurs petites pièces, mais les dimensions annoncées ne signifient pas qu’il est judicieux de remplir toute la zone à chaque impression. La forme, les supports, les contraintes de décollement et la capacité de lavage doivent rester compatibles avec la taille des objets.
Les critères à examiner avant l’achat
Commencez par définir les pièces que vous comptez produire : leurs dimensions, les détails indispensables, le nombre d’exemplaires et la fréquence des impressions. Un modèle compact peut suffire pour des figurines ou de petits prototypes. Pour des pièces plus larges ou des séries, vérifiez les dimensions réelles du plateau et la hauteur disponible. Le volume utile doit être calculé en tenant compte de l’orientation et des supports, pas seulement de l’encombrement du fichier brut.
Examinez ensuite le système optique et les informations fournies par le fabricant : caractéristiques du laser, zone de travail, résolution ou précision annoncée et méthode de calibration. Demandez-vous si ces éléments sont documentés de manière assez claire pour comparer les machines. Un chiffre isolé, sans indication de la zone concernée ni des conditions de mesure, offre peu de repères pratiques.
La compatibilité logicielle est un autre critère concret. Vérifiez les formats de fichiers acceptés, les fonctions de préparation, les réglages accessibles et la disponibilité de profils de résine. Un logiciel doit permettre de gérer les supports et de contrôler les paramètres nécessaires à vos pièces. Pensez aussi aux pièces d’usure, à leur disponibilité et aux opérations d’entretien que vous pouvez réaliser correctement.
Enfin, comparez le coût et l’encombrement de l’ensemble du poste. La machine n’est qu’une partie de l’équipement : prévoyez la résine, les protections, les consommables de nettoyage et le matériel de post-traitement. La présence d’un laser ne dispense pas de ces étapes. Si vous hésitez avec une imprimante à écran, faites correspondre chaque option à vos priorités plutôt que de comparer uniquement les chiffres publicitaires.
- Notez les dimensions et les détails critiques de vos pièces types.
- Éliminez les machines dont le volume utile ou la compatibilité logicielle ne convient pas.
- Comparez les caractéristiques optiques documentées et les possibilités de réglage.
- Intégrez au choix les consommables, l’entretien et le post-traitement.
Résine, nettoyage et finitions : le matériel associé
Une imprimante SLA à laser doit être utilisée avec une résine photosensible compatible avec sa source lumineuse et ses paramètres. Consultez la notice de la machine et la fiche du matériau avant de remplir la cuve. Les résines ne se règlent pas toutes de la même manière : teinte, opacité et formulation peuvent nécessiter des expositions différentes. Pour un premier projet, choisissez une résine dont les usages et les consignes sont clairement indiqués, puis réalisez des essais avant de lancer une pièce importante.
Après l’impression, retirez la pièce selon la procédure prévue, nettoyez‑la avec le produit indiqué par le fabricant, puis laissez‑la sécher avant la polymérisation finale si la notice le demande. Un lavage insuffisant peut laisser de la résine liquide dans les creux ; une exposition finale mal adaptée peut nuire au résultat. Les durées et méthodes dépendent du matériau, de la géométrie et de l’équipement. Une station de lavage ou de polymérisation facilite l’organisation, mais doit être compatible avec les dimensions des pièces et les consignes de la résine.
La manipulation de résine impose de suivre les instructions de sécurité fournies avec le matériau. Prévoyez des protections adaptées, protégez la zone de travail et évitez tout contact avec la peau. N’évacuez pas de résine liquide ou d’eaux de rinçage chargées dans l’environnement : appliquez les consignes locales et celles du fabricant pour les résidus. Notre guide sur les équipements de protection pour manipuler la résine détaille les points à anticiper.
Une résine 8K fluide pour obtenir des détails nets et des surfaces soignées sur imprimante compatible 405 nm.
Une résine 405 nm pensée pour des détails précis et des pièces plus résistantes, sur imprimantes LCD ou DLP.
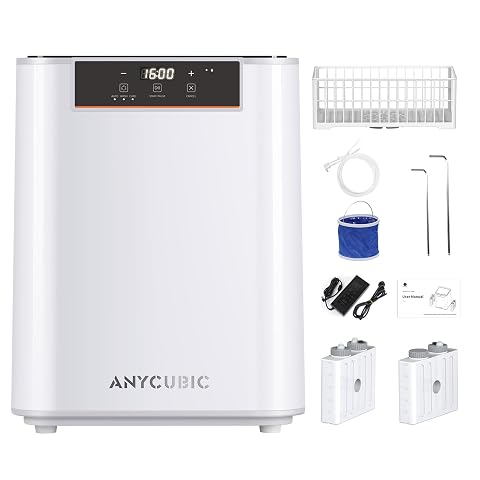
Lavez et durcissez vos grandes pièces résine avec une pulvérisation rotative et des cycles réglables.
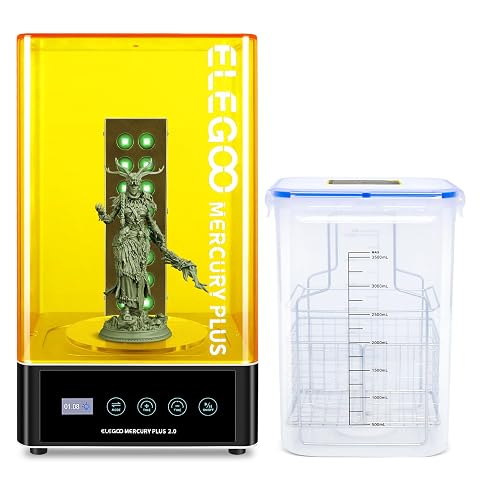
Lavez vos pièces et homogénéisez leur durcissement UV dans une même station pensée pour simplifier le post-traitement.
Erreurs fréquentes et repère final
La première erreur consiste à croire qu’un laser garantit automatiquement des détails supérieurs à ceux d’une imprimante LCD ou DLP. La qualité dépend de plusieurs éléments qui doivent être comparés ensemble. La deuxième est de choisir une machine sur la seule base du volume maximal, sans tenir compte des accessoires de post-traitement ni de la place nécessaire pour manipuler les pièces et la résine.
Autre piège : reprendre un réglage d’exposition trouvé pour une autre machine ou une autre résine. Même lorsqu’un matériau porte un nom proche, ses caractéristiques et la source lumineuse peuvent différer. Une exposition excessive peut faire perdre de la netteté à de petits détails ; une exposition insuffisante peut fragiliser les couches ou provoquer un échec. Utilisez les indications du fabricant comme point de départ et vérifiez les résultats avec des tests appropriés.
En résumé, l’imprimante SLA à laser est une option à étudier si vous souhaitez tracer les couches au moyen d’un faisceau dirigé et si les caractéristiques de la machine correspondent à vos modèles. Elle n’est pas automatiquement le meilleur choix pour tous les projets. Pour décider, mettez en regard la forme des pièces, la finesse recherchée, le volume utile, les matériaux compatibles, la maintenance et les étapes de finition. C’est cet ensemble qui déterminera si la technologie convient à votre atelier.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.