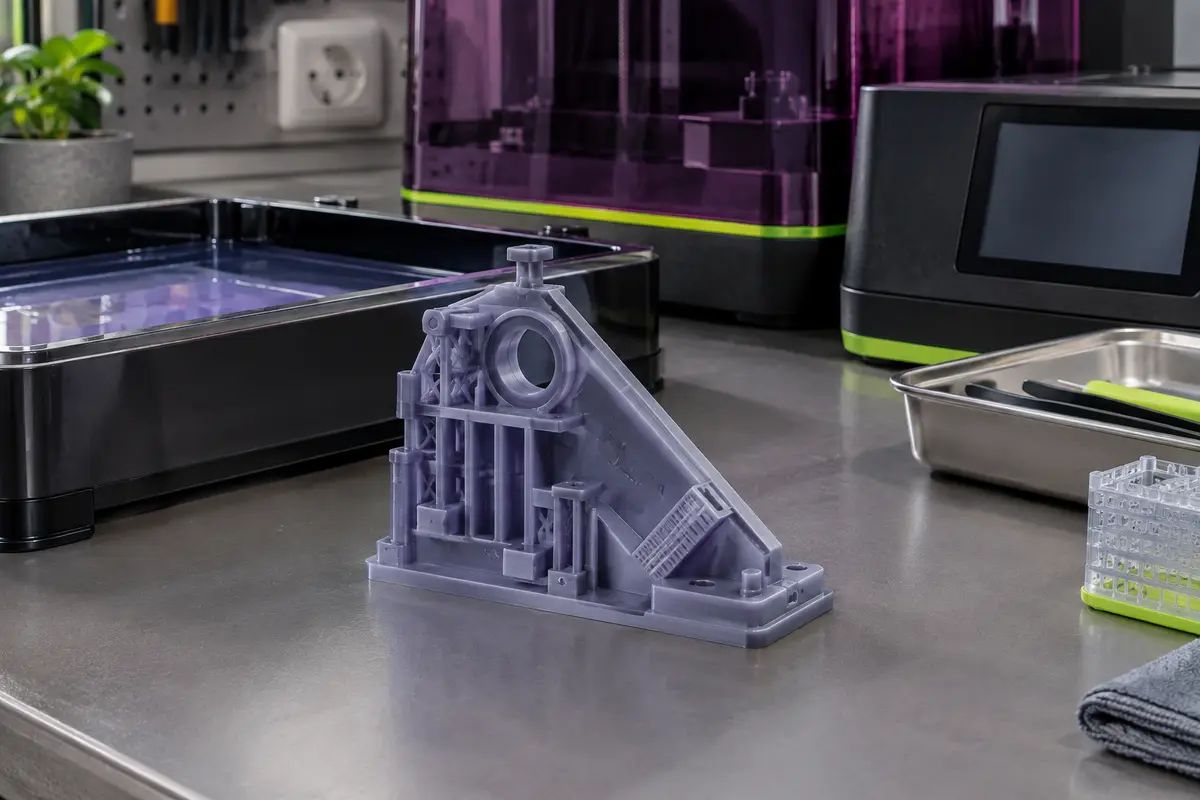
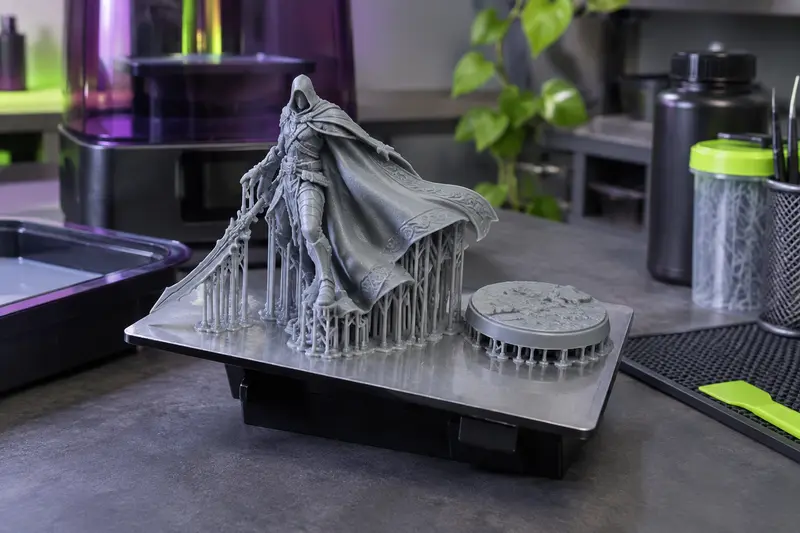
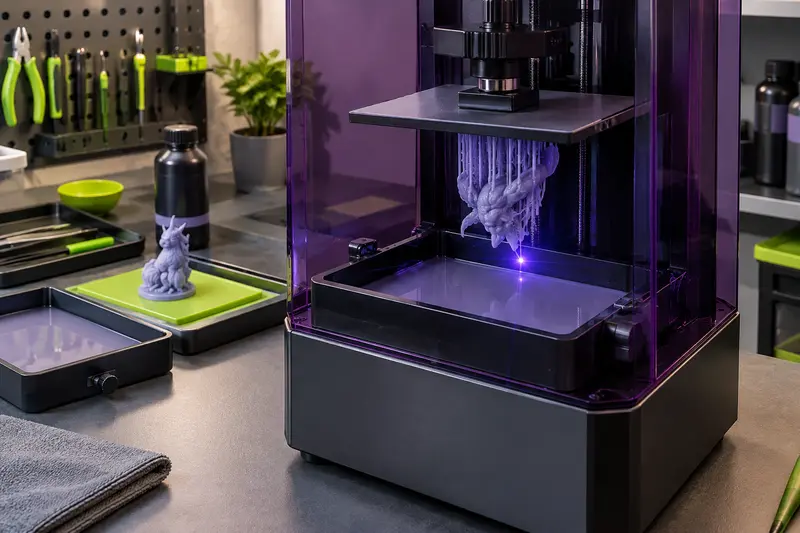
Une résolution élevée donne une indication utile, mais ne garantit pas à elle seule des pièces plus fines ou plus fidèles. Pour comparer les imprimantes à résine, il faut distinguer la définition de l’écran, la résolution XY, la hauteur de couche et les conditions d’impression.
La haute définition d’une imprimante 3D à résine ne se résume pas au nombre de pixels affiché sur une fiche technique. Pour estimer les détails réellement reproduits, comparez la taille des pixels projetés, la hauteur de couche, la qualité optique et les paramètres de fabrication, puis tenez compte de la forme et de l’orientation de votre pièce.
Une machine annoncée avec une résolution élevée peut produire des détails décevants si l’exposition, les supports ou la géométrie sont mal adaptés. À l’inverse, un modèle aux caractéristiques plus modestes peut convenir à une miniature ou à un prototype lorsque ses limites correspondent au niveau de détail recherché.
Comprendre les mesures de résolution
Le mot « résolution » désigne plusieurs caractéristiques différentes. Les distinguer évite de comparer des chiffres qui ne décrivent pas le même aspect de l’impression. Sur une imprimante MSLA, un écran LCD masque la lumière pixel par pixel pour former chaque couche. En DLP, un projecteur expose une image, tandis qu’en SLA laser, un faisceau trace les contours et les zones de la pièce. Les principes diffèrent, et les valeurs pertinentes aussi. Pour approfondir ces distinctions, consultez notre guide sur les technologies MSLA, DLP et SLA.
Résolution XY et taille des pixels
La résolution XY correspond à la finesse de positionnement dans le plan de la plateforme, c’est‑à‑dire dans les deux directions horizontales. Pour une imprimante MSLA, la taille d’un pixel projeté sur la surface de fabrication est souvent un indicateur plus parlant que le seul nombre de pixels de l’écran. Elle dépend à la fois de la définition du panneau et de la largeur de la zone d’impression qu’il couvre.
En première approximation, on peut estimer le pas des pixels en divisant la largeur utile de l’image projetée par le nombre de pixels disposés sur cette largeur. Cette estimation donne un espacement théorique, pas la taille garantie du plus petit relief imprimable. Le chemin optique, la diffusion de la lumière et l’exposition influencent la frontière entre une zone durcie et une zone qui doit rester liquide. En DLP, il faut également considérer la façon dont l’optique projette l’image sur la plateforme. En SLA laser, la taille du spot et la stratégie de balayage jouent un rôle important.
La taille des pixels de l’écran d’une imprimante à résine ne se déduit donc pas d’une mention comme « 8K » ou « 12K » isolée. Ces appellations renvoient à un nombre de pixels, mais ne précisent pas à elles seules les dimensions de la zone imprimée, la répartition des pixels ni la qualité de l’image projetée. Deux appareils qui affichent une appellation proche peuvent ainsi avoir des pas de pixels différents.
Résolution Z et hauteur de couche
La résolution Z décrit le déplacement vertical, couche après couche. Les fabricants indiquent souvent une hauteur de couche sélectionnable. Cette valeur correspond au pas vertical du fichier d’impression, mais ne garantit pas une précision dimensionnelle identique sur toute la pièce. Le retrait de la résine, l’exposition et les étapes de post-traitement peuvent modifier le résultat.
| Mesure | Ce qu’elle décrit | À quoi elle sert | Ce qu’elle ne garantit pas |
|---|
| Résolution XY | Positionnement des détails dans le plan horizontal | Comparer la finesse théorique des contours | La reproduction parfaite de chaque petit relief |
| Hauteur de couche, axe Z | Écart vertical entre deux couches successives | Évaluer le niveau de stratification et le temps de fabrication | Une surface sans lignes de couche ni une cote exacte |
| Définition de l’écran | Nombre de pixels ou de points d’image adressables | Identifier la grille utilisée pour composer l’image | La taille d’un pixel projeté sans connaître la zone couverte |
Lire les chiffres annoncés avec recul
Un chiffre élevé peut signaler une grille d’image plus dense, mais il ne suffit pas à classer deux imprimantes. La résolution d’une imprimante 3D à résine haute définition doit se lire avec les dimensions de sa zone de fabrication et la technologie employée. Une matrice plus dense répartie sur une grande surface n’a pas nécessairement le même pas de pixel qu’une matrice comparable sur une surface plus petite.
Vérifiez d’abord ce que la fiche technique nomme exactement : définition de l’écran, résolution XY, hauteur de couche minimale ou taille de spot. Ces données ne sont pas interchangeables. Si la taille de pixel est fournie, regardez si elle concerne la surface de fabrication et dans quelles conditions elle est définie. Si elle manque, comparez les dimensions de la zone et la définition du panneau, en gardant à l’esprit que le calcul obtenu reste théorique.
Il faut aussi distinguer résolution et précision dimensionnelle. La première concerne la finesse de la grille ou du procédé d’exposition. La seconde désigne la proximité entre la dimension voulue et celle obtenue. Une imprimante peut représenter un contour avec une grille fine sans reproduire exactement une cote, notamment si les paramètres d’exposition ou la compensation du retrait ne sont pas adaptés.
Enfin, les options logicielles d’anticrénelage peuvent adoucir l’apparence des contours en modulant l’exposition des pixels périphériques. Elles ne réduisent pas la taille physique des pixels et ne créent pas une finesse optique absente de la machine. Elles peuvent améliorer l’aspect de certaines courbes, mais leur effet dépend de la pièce, de la résine et du réglage choisi.
À retenir Un nombre de pixels décrit une image adressable. Pour juger la finesse potentielle, cherchez aussi le pas XY sur la surface de fabrication, la technologie d’exposition et les résultats obtenus sur des formes comparables à vos pièces.
Ce qui rend les détails visibles
La finesse des détails visibles sur une impression 3D en résine dépend de toute la chaîne de fabrication, et pas seulement du panneau lumineux. La pièce doit être préparée, exposée, décollée, lavée et polymérisée dans des conditions adaptées. Chacune de ces étapes peut préserver ou atténuer les petits éléments.
- L’optique et l’éclairage déterminent la netteté des zones exposées et l’uniformité de la lumière sur la surface utile.
- L’exposition influe sur la quantité de résine durcie. Une exposition excessive peut épaissir les traits fins ou fermer de petites ouvertures ; une exposition insuffisante peut fragiliser des détails ou empêcher certaines zones d’adhérer correctement.
- La résine a ses propres caractéristiques de couleur, d’opacité et de réactivité à la lumière. Une formule différente peut demander des réglages distincts, même sur la même imprimante.
- Le fichier et le trancheur déterminent la géométrie, l’orientation, la génération des supports et les paramètres de couches.
- Le lavage et la polymérisation influencent l’aspect final. Un nettoyage incomplet peut laisser des résidus ; un post-traitement effectué hors des recommandations peut modifier la surface ou la solidité de la pièce.
La résolution nominale indique donc un potentiel, non un résultat assuré. Pour une pièce comportant des creux minuscules, des parois très fines ou des caractères en relief, la combinaison de la lumière, de la résine et de l’exposition peut limiter le rendu avant même que la grille de pixels ne devienne le facteur principal.
Les écarts d’un bord à l’autre de la plateforme méritent aussi d’être pris en compte. La planéité, l’état de l’écran et du film du bac, ainsi que la bonne mise à niveau de la plateforme, participent à la régularité des couches. Une anomalie matérielle peut être confondue avec une limite de résolution. Si des zones restent anormalement exposées ou si les défauts se répètent au même endroit, vérifiez l’état de l’écran et suivez les consignes de diagnostic du fabricant.
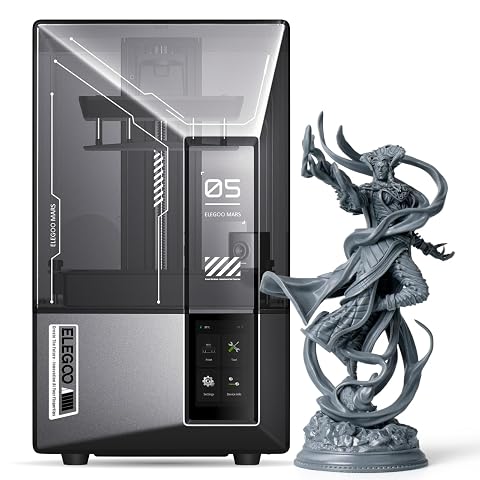
Des détails fins et une cadence jusqu’à 150 mm/h, avec des automatismes pensés pour simplifier vos impressions résine.
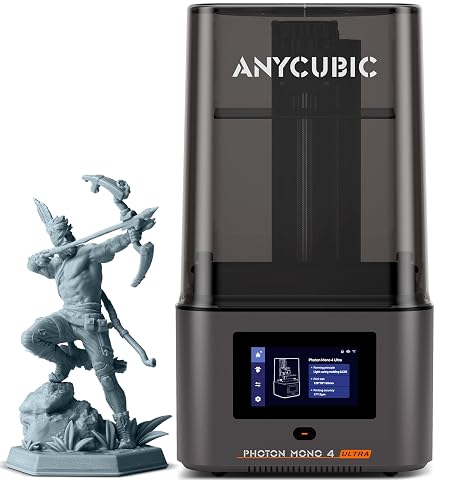
Une imprimante résine 10K pensée pour les détails fins, avec contrôle intelligent et vitesse jusqu’à 120 mm/h.
Géométrie, orientation et échelle de la pièce
Un détail n’est visible que si sa taille, sa forme et son orientation lui permettent d’être correctement exposé et soutenu. Un relief étroit orienté dans le sens de la grille de pixels peut avoir un aspect différent du même relief placé en diagonale. Les courbes peuvent également révéler l’effet de la grille, tandis que des surfaces inclinées peuvent faire apparaître la succession des couches.
La hauteur de couche influe surtout sur les transitions selon l’axe Z. Réduire cette hauteur peut atténuer l’aspect d’escalier sur une pente, mais ne corrige pas un manque de finesse dans le plan XY. Inversement, une résolution XY fine ne supprime pas les lignes de couche visibles sur une surface inclinée. Choisissez donc les réglages en fonction de l’orientation des détails les plus importants, et non en cherchant une valeur unique qui améliorerait tous les axes à la fois.
Les supports sont un autre compromis. Ils maintiennent les zones en porte‑à‑faux et limitent les risques d’échec, mais leurs points de contact peuvent marquer une surface. Les placer sur une face discrète peut être préférable pour une figurine ou une pièce décorative. Pour une pièce fonctionnelle, vérifiez plutôt que leur disposition ne fragilise pas une paroi ou une zone de contact. Notre guide explique comment orienter une miniature pour préserver ses détails.
La taille de la pièce compte également. Une miniature examinée de près ne pose pas les mêmes exigences qu’un élément plus grand observé à distance. Les surfaces lisses, les angles vifs, les lettres et les textures ne rendent pas les défauts de la même manière. Avant de choisir une machine pour un projet précis, demandez-vous quelles zones seront visibles, comment la pièce sera utilisée et si les détails sont fonctionnels ou seulement esthétiques.
Résine et réglages : adapter le procédé
Une imprimante haute définition ne compense pas un profil d’exposition inadapté. Les temps nécessaires varient selon la résine, sa couleur, son opacité, la machine et les conditions de fonctionnement. Il n’existe donc pas de réglage universel à appliquer à toutes les imprimantes ou à toutes les formules.
Pour établir un profil, partez des indications du fabricant de la résine et, si elles sont disponibles, de celles du fabricant de l’imprimante. Utilisez ensuite une pièce de calibration ou un modèle test représentatif des caractéristiques qui vous intéressent : traits fins, trous, reliefs, parois ou ajustements. Modifiez un paramètre à la fois et consignez les résultats. Cette méthode permet d’identifier ce qui améliore effectivement le rendu sans attribuer à tort un défaut à la résolution.
Une exposition trop importante peut faire perdre des espaces étroits et épaissir les petits reliefs. Une exposition trop faible peut provoquer une adhésion incertaine ou des détails incomplets. La température ambiante, l’agitation et l’état de la résine peuvent également jouer sur la reproductibilité. Pour construire une méthode de réglage, consultez notre guide sur l’exposition des résines d’impression 3D.
Le post-traitement fait partie de l’évaluation. Respectez les consignes de lavage et de polymérisation de la résine employée, en portant les protections adaptées et en gérant les résidus selon les instructions applicables. L’apparence observée sur une pièce encore couverte de résine ou insuffisamment nettoyée n’est pas un indicateur fiable de la finesse finale.
Choisir une imprimante selon son usage
Pour comparer des modèles, partez des pièces que vous prévoyez réellement d’imprimer. Une machine destinée à des figurines détaillées ne se choisit pas uniquement comme un appareil de production de pièces volumineuses. Le format de la plateforme, la résolution XY, le coût et la disponibilité des consommables, ainsi que l’espace de travail et le post-traitement nécessaire, sont à examiner ensemble.
- Pour des miniatures et des objets compacts, examinez le pas XY, la qualité des détails en surface, la facilité de réglage et la cohérence des résultats sur des modèles proches des vôtres.
- Pour des pièces grandes ou des séries, vérifiez le volume utile et la manière dont la définition se répartit sur la surface. Un grand plateau n’est pas automatiquement synonyme de meilleure finesse sur chaque pièce.
- Pour des prototypes dimensionnels, accordez une attention particulière à la précision, à la répétabilité et aux essais de calibration. Une grille fine ne remplace pas la validation des cotes.
- Pour des détails principalement verticaux ou inclinés, comparez les hauteurs de couche proposées et prévoyez de tester l’orientation, car la finition dépend de la géométrie.
Demandez-vous aussi quelle technologie répond le mieux au projet. Les machines MSLA utilisent un écran pour masquer une image de couche ; DLP s’appuie sur une projection ; SLA laser expose les sections à l’aide d’un faisceau. Il n’existe pas de technologie idéale indépendamment du format, de la précision visée, des matériaux disponibles et de votre manière de travailler.
Une imprimante MSLA monochrome peut constituer une piste à examiner si vous recherchez une machine de cette famille. Comparez toutefois ses caractéristiques avec la surface de construction et les accessoires nécessaires, plutôt que de sélectionner un modèle sur la seule mention d’une définition élevée.
Le choix de la résine et du matériel de post-traitement doit suivre le même raisonnement. Une résine standard, flexible ou lavable à l’eau ne répond pas aux mêmes besoins ; les caractéristiques indiquées par le fabricant guident le choix et les paramètres. Prévoyez également les moyens de lavage, de polymérisation et de protection adaptés au procédé. Vous pouvez comparer les familles de résines d’impression 3D et les équipements nécessaires au post-traitement avant de fixer votre configuration.
Vérifier le rendu avant de décider
Une comparaison pertinente repose sur des éléments vérifiables. Si vous pouvez consulter des échantillons, cherchez des objets imprimés avec une résine et des réglages documentés, puis observez des formes variées : arêtes, courbes, trous, reliefs fins et surfaces inclinées. Des photos seules peuvent aider à repérer des différences, mais elles dépendent de l’éclairage, de la distance et de la résolution de l’image ; elles ne remplacent pas l’examen d’une pièce réelle.
- Définissez le détail prioritaire. Notez les dimensions des éléments critiques et précisez s’ils sont situés dans le plan XY, selon l’axe Z ou sur une surface inclinée.
- Relevez les données comparables. Cherchez la technologie, la définition de l’écran, le pas XY si fourni, les dimensions de la zone utile et les hauteurs de couche disponibles.
- Vérifiez le contexte des exemples. Une pièce test n’est utile que si la résine, l’orientation, les réglages et le post-traitement sont connus.
- Évaluez les contraintes autour de l’impression. Considérez l’espace, la ventilation selon les consignes du fabricant, les consommables, le lavage et la polymérisation.
- Réalisez vos propres essais. Une calibration menée de façon méthodique permet de confirmer le rendu sur votre machine et avec vos matériaux.
Évitez trois erreurs fréquentes : assimiler la définition d’écran à la précision dimensionnelle, croire qu’une hauteur de couche plus faible améliore automatiquement tous les détails et comparer des résultats issus de matériaux ou de réglages différents. Pour les détails visibles, aucun chiffre isolé ne remplace un essai adapté à votre usage. La meilleure imprimante est celle dont les caractéristiques, le format et les exigences de réglage correspondent aux pièces que vous souhaitez fabriquer.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.