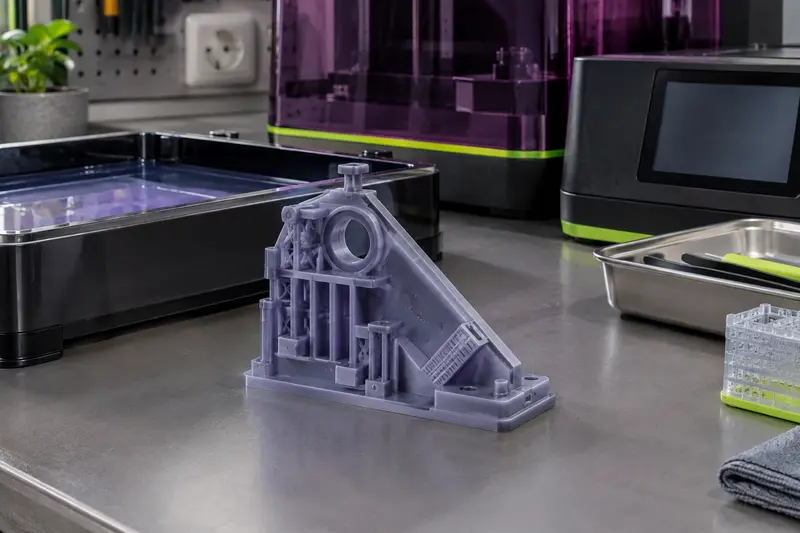
MSLA, DLP et SLA durcissent toutes une résine couche par couche, mais elles ne dessinent pas chaque couche de la même façon. Voici les différences techniques qui comptent vraiment pour choisir une première machine en fonction de vos pièces, de votre espace et de votre budget.
Pour choisir une première imprimante résine, partez de vos projets plutôt que d’un classement des technologies. En MSLA, un écran masque une source lumineuse pour exposer une couche entière ; en DLP, un projecteur forme son image ; en SLA, un laser trace les zones à durcir. Ces principes influencent la façon d’évaluer le détail, le temps d’exposition et l’entretien, sans désigner une technologie comme meilleure dans tous les cas.
Les différences entre les technologies MSLA, DLP et SLA en impression 3D résine sont utiles à connaître, mais elles ne suffisent pas à prédire le résultat d’une pièce. La résolution réelle, la résine, les réglages, l’orientation et la qualité de conception de la machine comptent aussi. Ce guide vous aide à comparer ces critères avant de choisir votre première imprimante.
Le principe commun : durcir une résine couche par couche
Les trois procédés appartiennent à la photopolymérisation en cuve : une résine liquide sensible à la lumière est exposée selon la forme de la pièce. La lumière provoque son durcissement dans les zones sélectionnées. L’imprimante répète l’opération pour construire l’objet par couches successives, tandis que le plateau change de position selon le fonctionnement de la machine.
Sur de nombreuses imprimantes de bureau, la pièce se forme à l’envers, au‑dessus d’un film transparent situé au fond du bac. Après l’exposition d’une couche, la pièce se décolle du film, puis le plateau se déplace pour permettre à la résine de se renouveler sous la zone imprimée. D’autres architectures existent : le système de déplacement et de séparation dépend de la conception de la machine, pas seulement du nom de la technologie.
Il faut aussi distinguer deux notions souvent confondues :
- La résolution dans le plan XY concerne le niveau de détail latéral que le système optique peut reproduire.
- La hauteur de couche sur l’axe Z correspond à l’épaisseur de chaque tranche verticale choisie dans le logiciel.
Une hauteur de couche fine ne garantit donc pas, à elle seule, des détails latéraux plus précis. De même, un chiffre de résolution annoncé ne décrit pas entièrement le rendu : la mise au point, la diffusion de la lumière, l’exposition et la résine ont leur importance.
MSLA : une image masquée par un écran LCD
Le principe de la technologie MSLA en impression 3D résine repose sur une source lumineuse et un écran LCD qui sert de masque. L’écran affiche la silhouette de la couche à durcir : les pixels ouverts laissent passer la lumière vers la résine, tandis que les pixels fermés la bloquent. La machine expose ainsi l’image de la couche, plutôt que de tracer chaque contour avec un faisceau mobile.
La taille des pixels au niveau du plateau dépend notamment de la définition de l’écran et de la largeur de la zone d’impression. À définition égale, une surface d’impression plus large peut entraîner des pixels physiques plus grands. C’est pourquoi le nombre de pixels annoncé ne permet pas, seul, de comparer deux machines : regardez aussi les dimensions utiles, la qualité de l’écran et les caractéristiques optiques indiquées par le fabricant.
Pour une couche qui comporte plusieurs zones séparées, l’écran affiche l’ensemble du masque en une fois. Cela ne signifie pas que toutes les impressions MSLA ont la même durée : le temps de pose, les mouvements de séparation, la hauteur de la pièce et les réglages interviennent dans la durée totale. Il faut également prendre en compte l’écran, le film du bac et les consignes d’entretien propres au modèle.
La technologie MSLA est fréquente dans les machines de bureau proposées pour les figurines, les petites pièces détaillées et les séries de pièces disposées sur un plateau. Avant de comparer des modèles, examinez leur surface utile et la compatibilité des consommables. Pour comprendre le rôle d’un écran monochrome, vous pouvez lire notre article sur l’écran monochrome d’une imprimante résine.
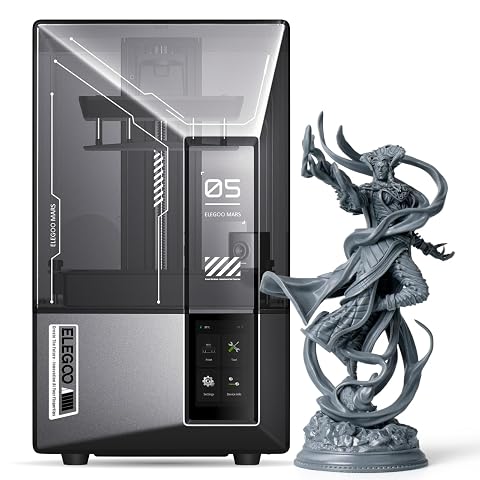
Des détails fins et une cadence jusqu’à 150 mm/h, avec des automatismes pensés pour simplifier vos impressions résine.
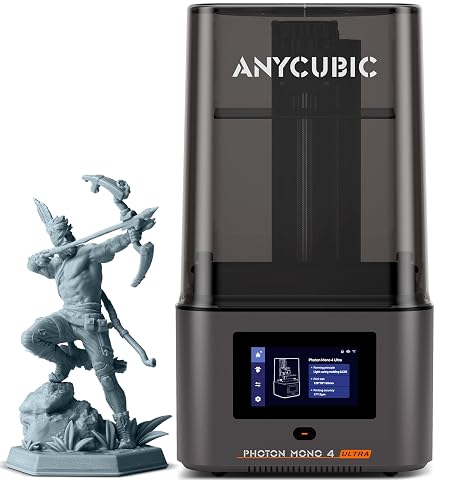
Une imprimante résine 10K pensée pour les détails fins, avec contrôle intelligent et vitesse jusqu’à 120 mm/h.
DLP : un projecteur forme l’image de la couche
Le fonctionnement d’une imprimante DLP pour la résine repose lui aussi sur la projection d’une image, mais celle‑ci est produite par un projecteur. Dans les systèmes DLP, une puce composée de micro-miroirs dirige la lumière pour afficher les zones de la couche à exposer. L’image projetée atteint la résine et durcit les surfaces sélectionnées.
Comme en MSLA, une couche peut être exposée sous la forme d’une image complète plutôt que par un laser qui suit tous les contours. La différence tient à la manière de générer cette image et à l’optique qui la projette. La définition effective dépend du projecteur, de l’objectif et de la taille de la zone exposée. Selon la conception optique, l’échelle de l’image et la finesse projetée peuvent varier sur la surface de travail.
Pour évaluer une DLP, cherchez donc les informations propres au modèle : dimensions de la zone d’impression, détail latéral annoncé, uniformité de projection et réglages disponibles. Ne transposez pas directement les caractéristiques d’un écran LCD à un projecteur : les deux systèmes produisent une image de couche, mais leurs unités et leurs limites optiques ne se comparent pas toujours terme à terme.
Une DLP peut convenir si ses dimensions et ses caractéristiques répondent à votre usage, par exemple pour produire des pièces détaillées dans le volume disponible. La technologie ne garantit toutefois pas automatiquement une meilleure précision ou une impression plus rapide. La qualité de l’optique, les réglages adaptés à la résine et la préparation des pièces restent déterminants.
SLA : un laser trace les zones à durcir
Le fonctionnement d’une imprimante SLA à laser pour la résine est différent : un faisceau laser est dirigé vers la surface de la résine pour durcir les contours et les surfaces prévues pour la couche. Des miroirs orientables, souvent pilotés par galvanomètres, déplacent le faisceau selon le parcours défini par la machine. La pièce se forme ainsi par balayage, et non par affichage d’un masque complet.
Le détail latéral dépend notamment de la taille du spot laser, de la précision du système de balayage, de la trajectoire et des paramètres d’exposition. La qualité ne se résume pas à un chiffre de définition comparable à celui d’un écran LCD. La machine doit traiter les zones de la couche en suivant un parcours ; la durée dépend donc de la géométrie, de la densité des zones exposées et de la stratégie de balayage.
Le terme SLA est parfois employé de façon large pour parler de l’impression résine. Pour comparer des machines, vérifiez bien le procédé décrit dans leur documentation : ici, il désigne le système qui polymérise la résine au moyen d’un laser dirigé. Les formats, les usages visés, les pièces de rechange et les logiciels varient selon les fabricants. Pour approfondir le principe et les projets adaptés, consultez notre guide sur l’impression résine SLA à laser.
Une SLA à laser peut être un choix pertinent lorsque ses caractéristiques de balayage et son volume correspondent à vos pièces. Elle n’est pas nécessairement plus précise qu’une MSLA ou une DLP dans toutes les situations : il faut comparer des modèles concrets et tenir compte de la résine, du réglage et du niveau de détail recherché.
Comparer les technologies sans confondre leurs critères
Le tableau résume les différences de formation de couche et les points à vérifier lors d’un achat. Il décrit des principes généraux : la conception d’une machine peut modifier les performances pratiques.
| Technologie | Formation de la couche | À comparer | Point d’attention |
|---|
| MSLA | Écran LCD masquant une source lumineuse | Définition de l’écran, dimensions utiles, détail XY | Consommables et entretien de l’écran et du bac |
|---|
| DLP | Image de couche projetée par un système à micro-miroirs | Projecteur, optique, zone projetée et détail effectif | La projection et son échelle sont propres au modèle |
|---|
| SLA à laser | Faisceau laser qui balaie les zones à polymériser | Taille du spot, précision du balayage et parcours | La durée dépend aussi de la géométrie et de la stratégie de scan |
|---|
Les critères pour comparer les technologies d’impression 3D résine incluent aussi des éléments qui ne sont pas propres au système d’exposition. Vérifiez le volume d’impression, l’encombrement, la disponibilité des pièces de rechange, la compatibilité avec les résines qui vous intéressent et les fonctions du logiciel. Le prix d’achat ne représente pas à lui seul le coût d’usage : ajoutez les consommables, les protections et le matériel de post-traitement nécessaires.
À retenir Le principe d’exposition vous indique comment une couche est formée. Pour estimer le résultat, comparez aussi le détail XY, la hauteur de couche, l’optique, la résine et les réglages du modèle précis.
Choisir selon vos pièces et votre façon de travailler
Avant de choisir, décrivez les pièces que vous voulez réellement produire. Une collection de figurines fines ne pose pas les mêmes contraintes qu’un prototype fonctionnel, une pièce volumineuse ou une série de petites pièces. Évaluez les besoins suivants dans cet ordre :
- Le niveau de détail utile. Pour des lettres en relief, des textures ou des visages miniatures, examinez le détail latéral annoncé et les dimensions de la zone d’impression. Vérifiez aussi des exemples de pièces comparables à votre projet, en gardant à l’esprit que les réglages influencent le résultat.
- Le volume nécessaire. Mesurez vos pièces et prévoyez la place des supports. Le plateau doit accueillir l’objet orienté pour l’impression, pas seulement ses dimensions finales. Une machine plus grande peut être utile pour une pièce encombrante ou une série, mais elle demande aussi davantage d’espace et de résine pour certaines impressions.
- La cadence attendue. Une image de couche exposée en bloc et un faisceau qui balaie une surface ne suivent pas la même logique de traitement. Pourtant, le mode d’exposition ne permet pas de déduire seul le temps total : la hauteur de la pièce, les mouvements du plateau, les paramètres de pose et la forme des couches comptent également.
- La résine et ses propriétés. Les résines standard, flexibles ou lavables à l’eau ne répondent pas aux mêmes besoins. Consultez les indications de compatibilité du fabricant et prévoyez des réglages adaptés à la formulation. Un changement de couleur ou de résine peut également demander de vérifier l’exposition.
- L’entretien et le post-traitement. Comparez les consignes de nettoyage du bac, le remplacement des pièces d’usure et l’organisation du lavage et de la polymérisation finale. Le poste de travail et les équipements de protection font partie du choix de la machine.
Pour les débutants, l’ergonomie du logiciel, la disponibilité de profils de résine et l’accès à des pièces compatibles peuvent compter autant que la technologie. Regardez comment sont préparés les fichiers, comment la machine signale une erreur et quelles procédures le fabricant recommande pour nettoyer ou remplacer les pièces. Un modèle simple à entretenir peut mieux convenir à votre usage qu’une machine dont les caractéristiques théoriques dépassent vos besoins.
Ne vous arrêtez pas à la seule « résolution » mise en avant dans une fiche. La finesse réellement visible dépend de la géométrie de la pièce, de l’orientation, des supports et de la résine. Pour approfondir la distinction entre résolution annoncée et détail utile, consultez notre guide consacré aux réglages d’exposition de la résine.
Première machine : éviter les comparaisons trompeuses
Un tableau de caractéristiques aide à présélectionner des modèles, mais il ne remplace pas une vérification de l’usage. Comparez des machines de dimensions proches et examinez leurs notices, les consommables disponibles et les résines compatibles. Si votre priorité est une grande surface d’impression, confrontez les volumes utiles plutôt que le nom de la technologie. Si votre priorité est le détail d’une miniature, vérifiez les caractéristiques latérales, l’optique et la possibilité d’obtenir des réglages adaptés.
Les erreurs fréquentes lors d’un premier achat sont souvent liées à des raccourcis :
- choisir uniquement d’après le plus grand nombre de pixels, sans tenir compte de la taille de l’écran ou de la zone projetée ;
- confondre hauteur de couche et finesse latérale ;
- supposer qu’une exposition par image complète garantit un cycle plus court pour toute pièce ;
- négliger le volume pris par les supports ou l’espace nécessaire autour de la machine ;
- oublier les consommables, le lavage, la polymérisation finale et la protection lors de la manipulation.
Faites également la différence entre une limite de technologie et un défaut de réglage. Une pièce qui manque de détail peut être liée à l’orientation, aux supports, à une exposition inadaptée ou aux propriétés de la résine. Une impression qui se décolle ou échoue n’indique pas nécessairement que le procédé choisi est inapproprié. Suivez les recommandations du fabricant et procédez par vérifications plutôt que de modifier plusieurs paramètres en même temps.
Enfin, la résine liquide demande des précautions, quelle que soit la technologie. Consultez la fiche de sécurité et les instructions du fabricant pour les équipements de protection, la ventilation, le nettoyage et la gestion des résidus. Évitez tout contact direct avec la résine et ne rejetez pas les résidus ou les eaux de rinçage dans l’évier sans vérifier les consignes applicables. Prévoyez ces étapes avant de lancer votre première impression.
En pratique, une MSLA peut être un choix cohérent si vous cherchez une machine de bureau qui expose des couches sous forme d’image et que ses caractéristiques répondent à votre besoin. Une DLP ou une SLA à laser peut également convenir si le projecteur ou le système de balayage correspond mieux à vos contraintes. Le bon choix est celui qui associe un détail suffisant, un volume utile, des consommables accessibles et un post-traitement que vous pouvez organiser.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.