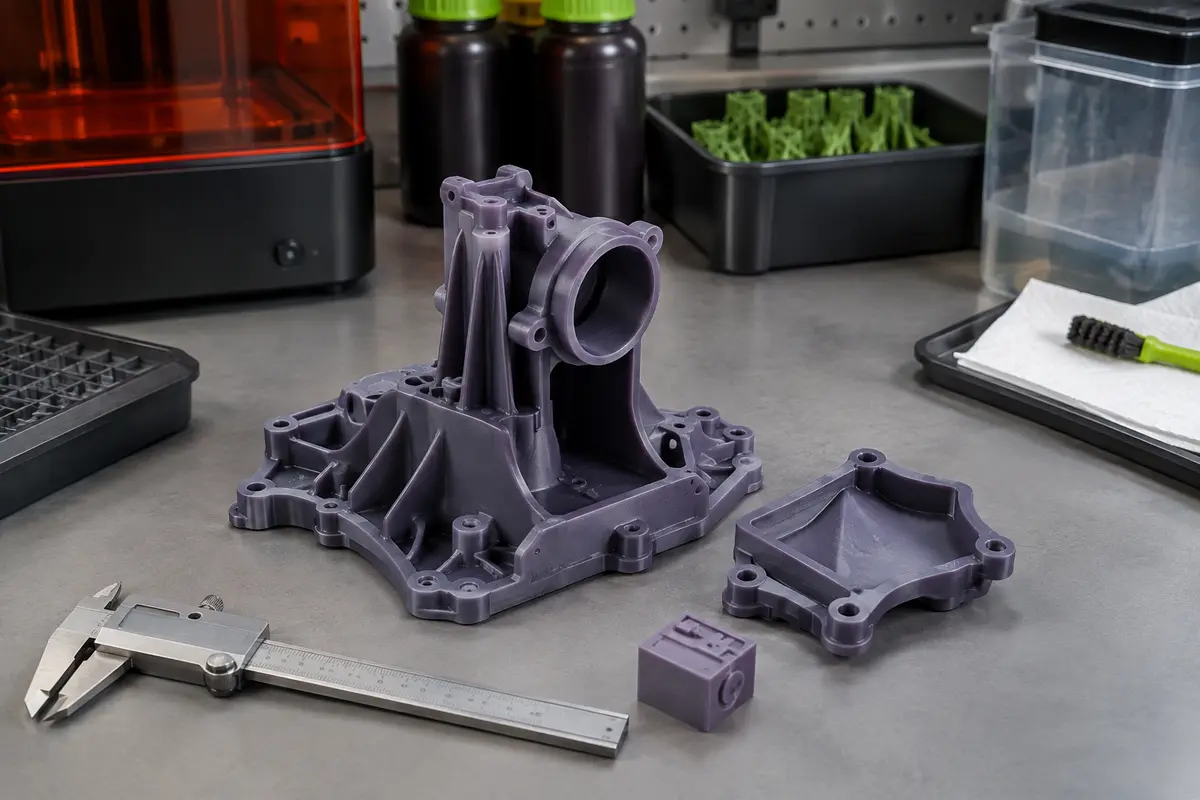
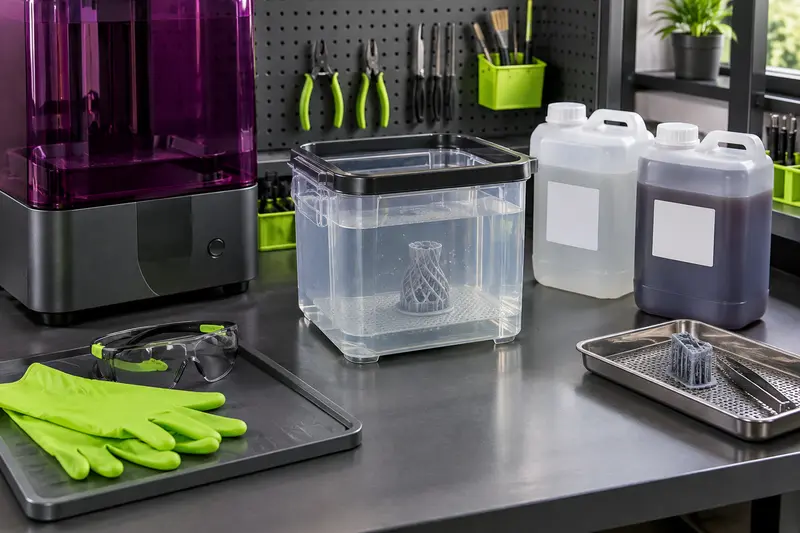
Une résine standard peut convenir pour vérifier l’apparence, les dimensions ou l’assemblage d’un prototype, mais la finesse visible ne garantit pas sa solidité. Pour choisir, confrontez les propriétés annoncées par le fabricant à l’usage réel de la pièce, puis validez le résultat avec votre imprimante et votre protocole de post-traitement.
Pour réaliser un prototype détaillé destiné à vérifier des formes ou un assemblage, une résine standard peut être un choix adapté si la pièce n’a pas à supporter des efforts importants. Elle permet d’examiner une géométrie, une surface ou l’ajustement de composants, mais son apparence soignée ne renseigne pas, à elle seule, sur sa tenue mécanique.
Le bon choix repose donc sur deux examens distincts : la finesse que votre imprimante et vos réglages peuvent reproduire, puis les propriétés mécaniques indiquées pour la résine après le traitement prescrit. Voici comment les comparer sans attribuer à un prototype visuellement précis une solidité qui n’a pas été vérifiée.
Définir ce que le prototype doit vérifier
Avant de comparer les fiches produits, précisez la fonction de la pièce. Un modèle destiné à contrôler une silhouette, une gravure ou l’encombrement d’un boîtier n’a pas les mêmes exigences qu’un clip que l’on doit fléchir, un support chargé ou une pièce soumise à des chocs. Cette distinction permet de savoir si une résine standard est suffisante ou s’il faut étudier une formulation conçue pour un comportement mécanique particulier.
Pour une vérification visuelle, les critères prioritaires sont généralement la lisibilité des détails, la régularité de surface et la possibilité d’obtenir une géométrie exploitable. Pour un essai d’assemblage, ajoutez les dimensions des zones de contact, des logements et des jeux fonctionnels. En revanche, si le prototype doit servir à tester une contrainte, sa seule ressemblance avec la pièce finale ne suffit pas : le matériau imprimé peut se comporter différemment de celui prévu pour la production.
Posez-vous ces questions avant d’acheter :
- La pièce doit-elle seulement être observée, ou également manipulée et montée ?
- Y a‑t‑il des languettes, des parois minces, des vis, des clips ou des zones soumises à une flexion ?
- Le prototype sera‑t‑il exposé à des chocs, à une chaleur particulière, à des produits chimiques ou à une charge prolongée ?
- Le résultat doit‑il reproduire un aspect de surface, ou fournir une donnée mécanique comparable à une pièce d’usage ?
Le choix d’une résine standard pour l’impression 3D est souvent pertinent pour une maquette de forme ou une première validation d’encombrement. Il l’est moins lorsque la pièce doit démontrer sa tenue en service. Consultez les différentes résines standard disponibles, puis comparez leurs fiches au besoin concret plutôt qu’à la seule appellation de la gamme.
Un prototype qui ressemble à la pièce finale n’en reproduit pas nécessairement la résistance, la souplesse ni la durée de vie. Définissez d’abord ce que vous souhaitez valider.
Comprendre la précision visuelle
La précision visuelle d’une impression en résine standard dépend d’un ensemble de facteurs. La résolution de l’écran ou du système de projection contribue à la définition dans le plan de la plateforme, tandis que la hauteur de couche influe sur le rendu vertical des reliefs et des surfaces inclinées. Ces valeurs ne décrivent toutefois pas, à elles seules, le niveau de détail réellement obtenu sur la pièce.
La forme des pixels, le comportement optique de la résine, sa couleur et son opacité influencent aussi la netteté des contours. Une exposition inadaptée peut élargir ou fermer certains détails, atténuer de petites ouvertures ou réduire la lisibilité d’un relief. L’orientation de la pièce et la disposition des supports peuvent laisser des marques, notamment sur les zones visibles ou les surfaces de contact. La finesse perçue résulte donc de la combinaison entre machine, matériau, modèle et préparation.
Pour un prototype riche en détails, examinez dans la fiche de la résine :
- la compatibilité avec la longueur d’onde et le type d’imprimante indiqués par le fabricant ;
- les réglages d’impression recommandés pour une machine ou une famille de machines comparable ;
- la couleur et l’opacité, qui peuvent modifier l’apparence des petits reliefs et les réglages nécessaires ;
- les consignes de lavage et de polymérisation, qui font partie du processus et non d’une simple finition facultative.
La définition annoncée par une imprimante ne garantit pas que chaque détail du fichier sera reproduit tel quel. Pour aller plus loin sur les limites de ces indications, l’article consacré à la haute définition en impression résine aide à distinguer les chiffres de résolution du résultat observable.
Enfin, la finition peut transformer l’impression. Ponçage, apprêt ou peinture rendent certaines lignes moins visibles, mais ne corrigent pas une dimension erronée. Si le prototype sert à contrôler une forme ou un assemblage, observez d’abord la pièce brute et mesurez les zones fonctionnelles avant toute finition qui pourrait les modifier.
Évaluer les propriétés mécaniques
Les caractéristiques d’une résine standard pour prototype ne se résument pas à un qualificatif comme « solide » ou « résistante ». Les fiches fabricants peuvent présenter, selon le produit, une résistance à la traction ou à la flexion, un module, un allongement à la rupture, une dureté ou une résistance aux chocs. Ces mesures décrivent des comportements différents : une pièce peut être rigide sans bien tolérer une déformation, ou se déformer davantage avant de rompre.
La résistance mécanique d’une pièce imprimée en résine dépend également de sa géométrie et de son procédé de fabrication. L’épaisseur des parois, la présence d’angles, les supports, l’orientation et l’exposition contribuent au résultat. Le lavage et la polymérisation après impression comptent eux aussi : les valeurs publiées correspondent généralement à des éprouvettes préparées et traitées selon une méthode définie par le fabricant. Sans reproduire ces conditions, il est imprudent de considérer la fiche technique comme une garantie pour une pièce particulière.
Pour comparer deux matériaux, repérez d’abord la propriété qui correspond à votre usage. Un essai de traction ne remplace pas une indication sur la flexion ou l’impact. Vérifiez ensuite les conditions de mesure, les unités et les consignes de post-traitement. Si une donnée n’est pas publiée, ne déduisez pas sa valeur à partir du nom commercial, de la couleur ou d’une mention comme « haute définition ».
Les formulations standard sont souvent choisies pour leur facilité d’usage et leur rendu, mais leur comportement varie selon les références. Certaines pièces imprimées peuvent être relativement rigides et casser si elles sont sollicitées en flexion ; d’autres formulations standard affichent des propriétés différentes. Si une languette doit se déformer régulièrement ou si un composant doit absorber un choc, comparez plutôt une résine dédiée à cet usage et vérifiez qu’elle convient à votre imprimante.
Un prototype imprimé peut donc servir à vérifier qu’un assemblage s’effectue, sans pour autant valider sa tenue à long terme. Si la pièce intervient dans un dispositif de sécurité, porte une charge importante ou doit répondre à une exigence réglementaire, faites définir et vérifier le matériau et le protocole d’essai par un professionnel compétent.
Choisir selon le projet et la fiche technique
Le tableau ci‑dessous fournit un point de départ. Il ne remplace pas la fiche du produit : deux résines portant la même désignation générale peuvent avoir des valeurs, des recommandations de réglage et des conditions de traitement différentes.
| Usage du prototype | Critère prioritaire | Point à vérifier |
|---|
| Maquette de forme ou de volume | Lisibilité des détails et surface | Compatibilité imprimante, couleur, réglages d’exposition |
| Contrôle d’un assemblage | Dimensions des zones fonctionnelles | Répétabilité, orientation, supports et tolérances du modèle |
| Petite pièce manipulée | Équilibre entre rigidité et tolérance aux efforts | Allongement, flexion ou impact selon les données disponibles |
| Clip, charnière ou pièce flexible | Déformation sans rupture | Résine prévue pour la flexibilité et conception adaptée |
| Pièce soumise à une charge réelle | Comportement mécanique vérifié | Conditions d’essai, géométrie et avis technique si nécessaire |
Une fois l’usage déterminé, comparez les produits avec une liste courte : compatibilité avec la machine, propriétés utiles, procédure de post-traitement, couleur souhaitée et conditions de manipulation. Ne choisissez pas une résine uniquement parce qu’elle annonce une résolution élevée. Cette mention peut orienter vers un rendu détaillé, mais ne signifie pas que le matériau résiste mieux à la flexion ou aux chocs.
Si le projet comporte une pièce souple, une résine flexible peut être plus cohérente, à condition de revoir la conception et les épaisseurs. Les principes de conception d’une résine flexible pour les pièces à parois fines diffèrent de ceux d’un prototype rigide. Pour une vérification de forme sans sollicitation particulière, une résine standard demeure en revanche un point de départ raisonnable, sous réserve d’un essai sur votre propre configuration.
Lorsque plusieurs références semblent convenir, commencez par une quantité adaptée à un essai et imprimez un modèle représentatif plutôt qu’une pièce complexe entière. Une petite éprouvette contenant des détails, des ouvertures et des zones de contact peut mettre en évidence les limites de résolution et d’ajustement. Elle ne remplace pas un essai mécanique normé, mais aide à éviter de consommer du matériau sur un prototype dont les réglages ne sont pas encore validés.
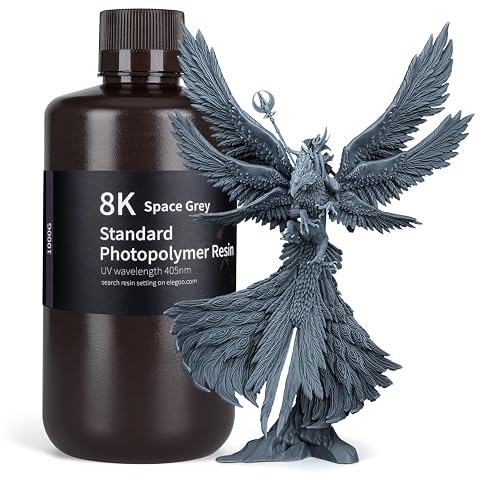
Une résine 8K fluide pour obtenir des détails nets et des surfaces soignées sur imprimante compatible 405 nm.
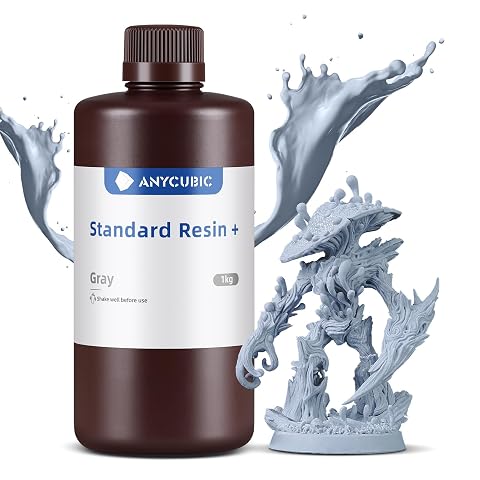
Une résine 405 nm pensée pour des détails précis et des pièces plus résistantes, sur imprimantes LCD ou DLP.
Régler et traiter l’impression de façon reproductible
Les réglages d’exposition ne se transposent pas automatiquement d’une résine à l’autre. Suivez les indications du fabricant pour la référence choisie, puis réalisez une impression de test avant le prototype définitif. Si les contours sont trop épais, les détails bouchés ou l’adhérence insuffisante, vérifiez d’abord les recommandations de réglage, la température de travail indiquée, l’état du bac et la préparation du modèle avant de modifier plusieurs paramètres à la fois.
L’orientation change la manière dont les surfaces sont construites et où se trouvent les traces de support. Pour contrôler une surface visible, positionnez les supports de façon à limiter les marques sur les zones importantes, tout en conservant une impression stable. Pour vérifier un assemblage, évitez d’appuyer les supports sur les faces de référence ou dans les logements que vous devez mesurer. Les cavités et les volumes creux exigent aussi une conception appropriée, notamment pour permettre l’écoulement et réduire les résidus de résine.
Après impression, respectez le lavage recommandé et laissez la pièce sécher selon les consignes applicables avant la polymérisation finale. Une pièce insuffisamment nettoyée peut conserver des résidus en surface ; un traitement différent de celui prescrit peut également fausser la comparaison avec les données annoncées. Consultez la notice de la résine et celle de votre équipement, sans appliquer un temps de traitement universel à tous les produits.
Notez la référence de la résine, le lot si cette information est disponible, les paramètres employés, l’orientation, la méthode de lavage et le post-traitement. Cette fiche de fabrication facilite les comparaisons entre essais. Si vous changez de couleur, de machine ou de matériau, traitez‑le comme une nouvelle configuration à valider plutôt que de supposer que les résultats précédents resteront identiques.
Pour approfondir la méthode, suivez les étapes décrites dans notre guide sur les réglages d’exposition d’une résine. Il rappelle pourquoi les valeurs doivent être adaptées à la résine et à l’imprimante utilisées.
Valider le résultat et éviter les erreurs de choix
Un essai utile reproduit les caractéristiques importantes du projet : petites ouvertures, reliefs, parois, trous de fixation ou surfaces d’appui. Pour un assemblage, mesurez la pièce après le cycle complet de traitement et comparez les zones fonctionnelles à vos plans. Si plusieurs éléments doivent s’emboîter, imprimez‑les dans les mêmes conditions et vérifiez l’ajustement sans forcer. Un résultat satisfaisant pour une maquette n’atteste pas automatiquement de sa stabilité dimensionnelle dans d’autres conditions.
Évitez surtout les raccourcis suivants :
- confondre des détails nets avec une forte résistance mécanique ;
- choisir sur la seule base de la résolution affichée par l’imprimante ou la résine ;
- comparer des valeurs fabricant obtenues avec des protocoles différents sans vérifier les méthodes d’essai ;
- modifier simultanément exposition, orientation et post-traitement, ce qui rend la cause d’une amélioration difficile à identifier ;
- supposer qu’une résine standard convient à un clip, une pièce de charge ou un élément exposé à un environnement exigeant sans essai adapté.
La sécurité fait partie du choix et de l’organisation du poste. La résine liquide ne doit pas entrer en contact avec la peau ou les yeux. Consultez la fiche de données de sécurité et portez les protections qu’elle prescrit, notamment des gants compatibles, ainsi qu’une protection oculaire si elle est recommandée. Travaillez dans les conditions de ventilation indiquées par le fabricant, évitez de manger ou de boire dans la zone et gardez les produits hors de portée des enfants et des animaux. Les résidus de résine et les liquides de nettoyage ne doivent pas être évacués comme s’il s’agissait d’eau ordinaire : appliquez les consignes locales et celles du fabricant pour leur collecte et leur traitement.
En pratique, une résine standard est un choix cohérent lorsque le prototype sert surtout à examiner une forme, une finition ou un assemblage sans sollicitation mécanique importante. Si vous devez valider une fonction mécanique, commencez par identifier le type d’effort, lisez les données correspondantes et réalisez un essai dans des conditions maîtrisées. La distinction entre aspect et résistance évite de demander à un matériau une performance que sa fiche n’établit pas.
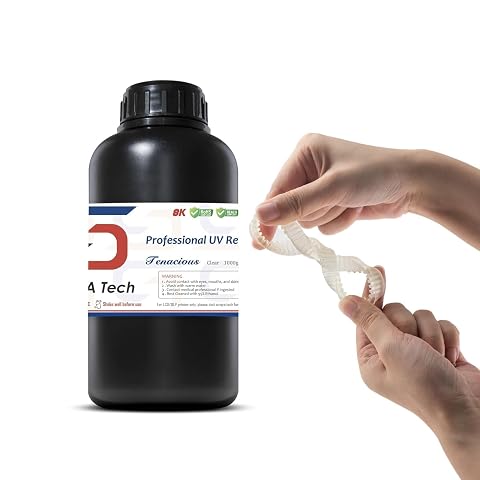
Une résine 405 nm souple et tenace, conçue pour limiter la fragilité des pièces et des mélanges.
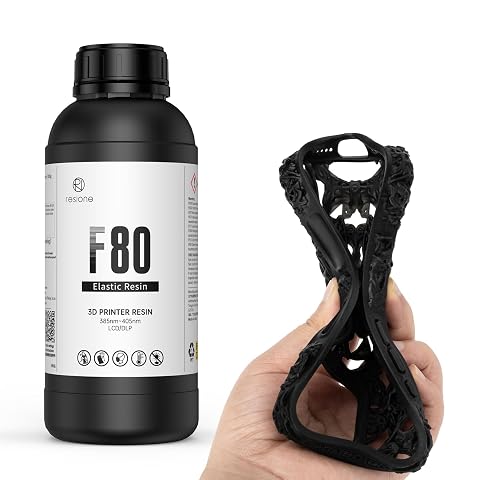
Une résine F80 souple et résiliente pour réaliser des prototypes élastiques et des pièces fonctionnelles.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.